产品 案例 我们


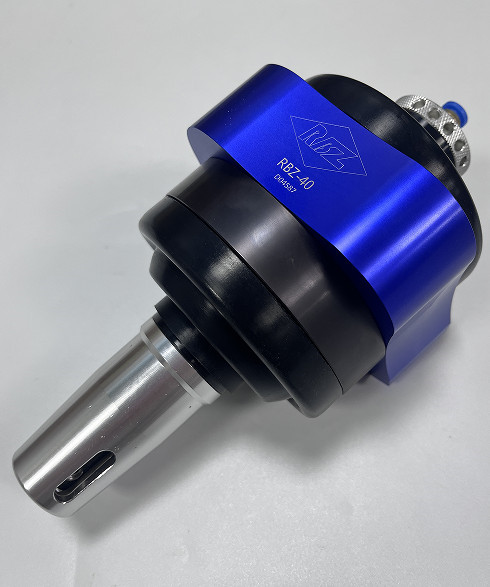
压铸铝零部件结构复杂,型腔、筋条、曲面拐角位置容易残留 1mm 左右细小毛刺与合模线。这类微小毛刺位置零散,轮廓多变,传统刚性刀具去毛刺极易出现过切、漏打磨,人工打磨效率低、产品一致性差,成为压铸铝批量生产中的一大瓶颈。很多工厂选择在现有五轴机床上加装RBZ-40CF浮动气动锉刀 ,利用五轴多自由度联动能力,搭配双向浮动结构,一次性完成复杂异型铝件的精密去毛刺,兼顾加工品质与生产成本。
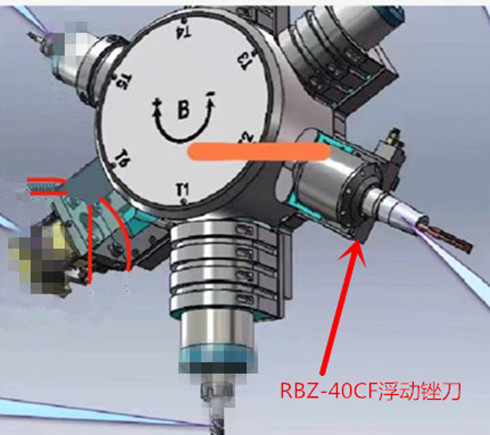
五轴机床本身具备多角度姿态调整能力,可以轻松抵达工件内腔、交叉孔、曲面转角等普通三轴设备难以触及的死角,为复杂压铸铝件轮廓走刀提供基础条件。但单纯依靠五轴刚性刀具加工,铸件本身存在成型偏差、装夹误差,程序轨迹和实际工件轮廓存在微小偏差,加工时要么毛刺去除不干净,要么直接啃伤工件基准面,造成批量报废。而RBZ-40CF浮动气动锉刀 自带双向浮动补偿结构,360°径向浮动搭配轴向浮动,加工过程中可以自适应工件轮廓偏差,自动补偿铸件变形、装夹以及轨迹误差,刀具始终贴合工件表面柔性锉削,精准处理1mm小毛刺,有效避免过切、塌角问题。
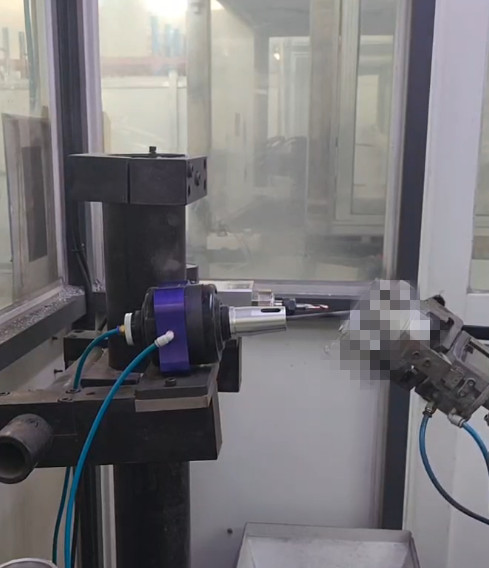
对比进口同类浮动去毛刺工具,RBZ-40CF浮动气动锉刀 拥有突出的性价比,采购成本更低,后期维护简单,锉刀耗材更换方便,大幅降低企业自动化改造和量产加工成本。替代人工打磨之后,不仅减少人力投入,还稳定提升良品率,缩短单件加工工时,帮助压铸铝零部件工厂实现去毛刺工序自动化升级。