产品 案例 我们


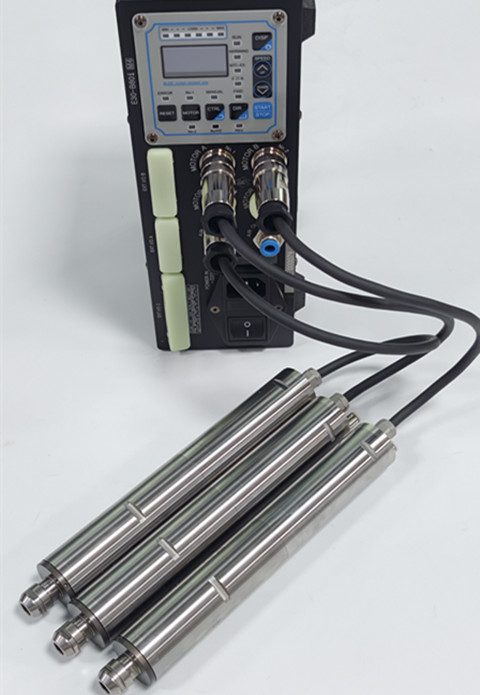
高尔夫球头对曲面轮廓、杆面沟槽、过渡圆角的加工精度与表面质量要求严苛。球头多为铝合金、钛合金材质,型面复杂,普通CNC主轴转速不足,微径铣刀切削线速度不够,极易产生粘刀、振纹、边缘毛刺,后续手工抛光不仅耗时,还会破坏曲面轮廓精度,影响击球性能与外观品质。加装 RBZ MZ-3040C高速电主轴 ,可在现有五轴加工中心上完成球头一体精密铣削,实现曲面光滑无毛刺的加工效果。
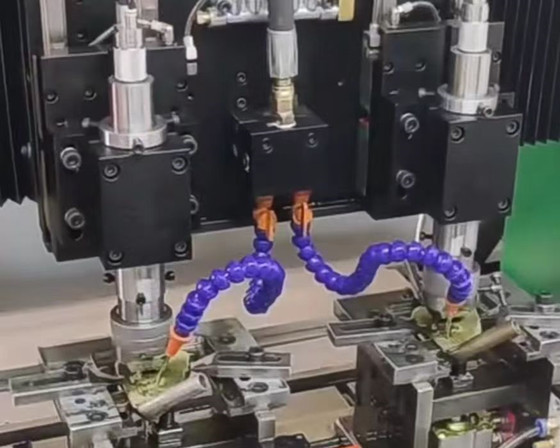
MZ-3040C高速电主轴转速区间1000–40000转 /min,支持无级调速。低速段适合球头粗铣去除余量,规避大切削量下刀具冲击;中高转速用于半精铣,平滑曲面台阶;最高40000转高速精铣,匹配微小铣刀获得充足切削线速度,实现薄屑切削,从根源减少毛刺、粘刀现象。主轴端面跳动控制在 1μm 以内,高速旋转振动极小,加工球头连续曲面、细密杆面沟槽时轮廓稳定,不会出现震刀波纹,保障球头重量、角度公差一致性。
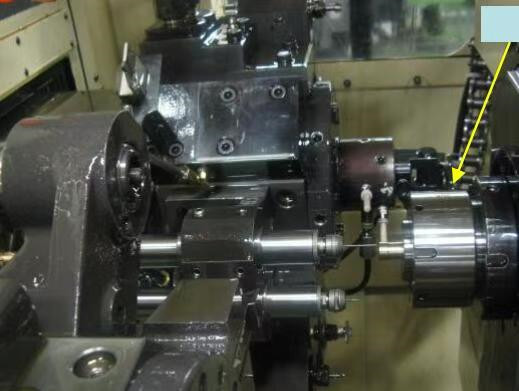
实际加工案例:铝合金高尔夫推杆球头五轴铣削,采用MZ-3040C主轴分段调速加工。球头外轮廓、杆面沟槽、底部配重槽一次铣削成型,曲面纹理均匀,刃口无翻边毛刺,尺寸精度稳定在 1μm 级别。对比普通主轴加工方案,后处理工时减少70%,批量产品加工一致性显著提升,降低返修率。