产品 案例 我们


紫铜材质塑性高、粘刀特性明显,在精密小件加工中,微小深孔加工一直是行业难点。尤其在津上BO125走心机背轴工位加工0.5mm直径、深度2mm紫铜微孔时,普通主轴转速不足,切削线速度达不到要求,极易出现粘刀、缠屑、断刀,还会造成孔圆度差、内壁毛刺多,尺寸波动大,批量生产良品率难以保障。不少精密零部件厂商通过在背轴加装8万转带法兰高频铣 ,搭配走心机高精度联动,实现1μm以内加工精度,稳定完成紫铜微孔加工,有效解决断刀与孔形不良难题。
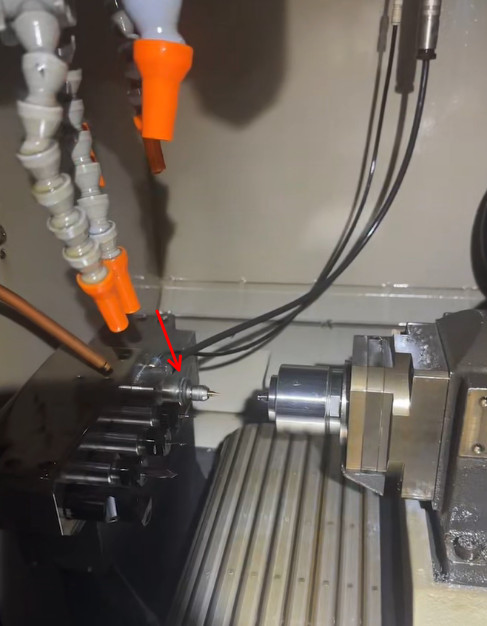
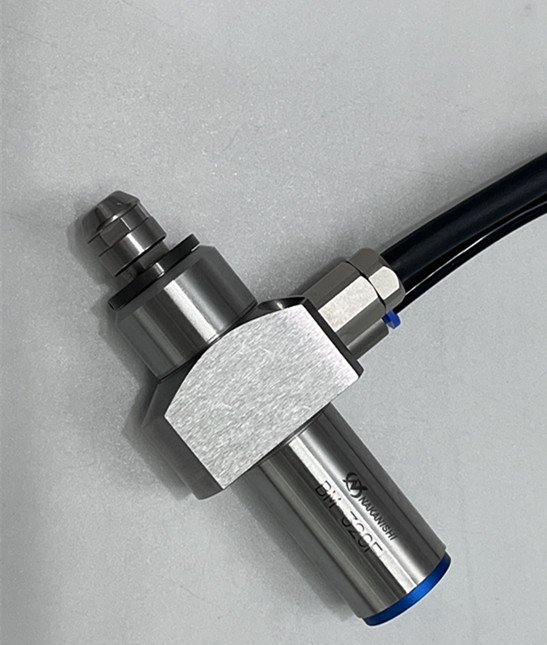
在背轴加装8万转带法兰高频铣 之后,高速旋转带来充足切削线速度,切削过程轻快,减少紫铜粘刀现象。法兰式结构安装便捷,刚性好,同轴度高,振动控制优异,保障加工精度稳定控制在1μm以内。高频铣小巧紧凑,适配BO125背轴狭小安装空间,无需大幅改动机床结构,改造成本可控。高速铣削排屑顺畅,薄切屑快速脱离刃口,避免切屑挤压划伤孔内壁,加工后的微孔圆度好,孔壁光洁度高,有效杜绝断刀问题。
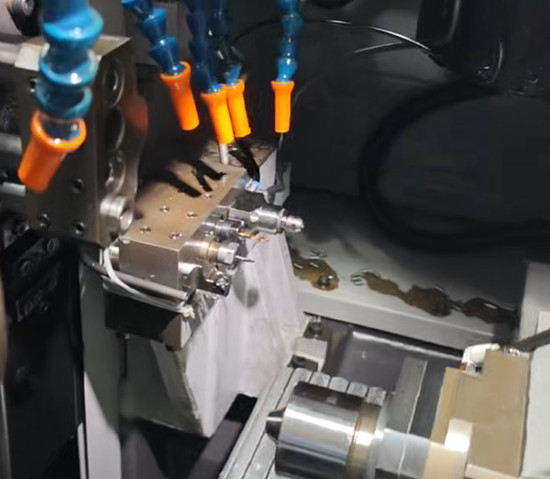
加工案例:某精密连接器厂家,采用津上BO125走心机,背轴搭载8万转带法兰高频铣加工紫铜导电销,工件要求孔径0.5mm,孔深2mm,尺寸公差±1μm。改造前,使用机床原配主轴钻孔,平均每加工十几件就出现断刀,孔圆度波动大,良品率不足65%。加装高频铣调试完成后,高速切削抑制紫铜粘刀,排屑流畅,连续加工上千件,孔径稳定控制在1μm公差区间,孔形圆整,无内壁划痕,刀具寿命提升3倍以上,单件加工工时缩短,大幅降低刀具损耗与报废成本。