产品 案例 我们


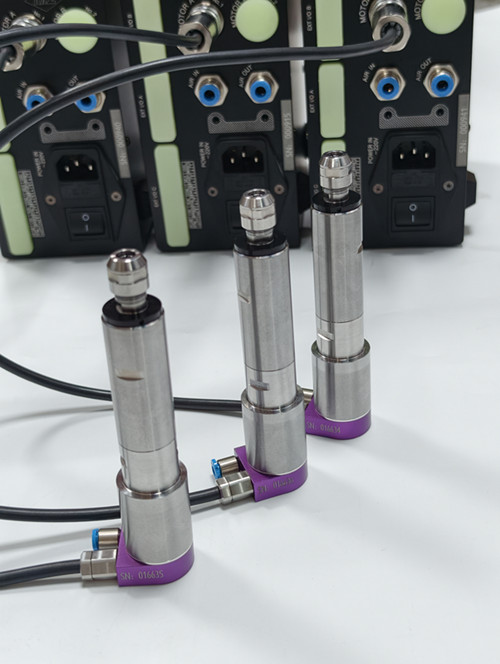
津上BO205走心机铜件铣削升级:2013TJ-E8高速电主轴,深铣2mm提质增效黄铜、紫铜等铜材质地软、延展性强,在津上BO205走心机上做2mm深度铣削时,原厂动力头常常捉襟见肘。转速上限不足,切削线速度不够,容易粘刀积屑、槽面拉丝;扭矩储备偏弱,不敢加大切削量,只能压低进给分层多次铣削,单件节拍拉长,制约批量产能。加装2013TJ-E8高速电主轴 ,是低成本解决铜件铣削痛点的成熟方案。
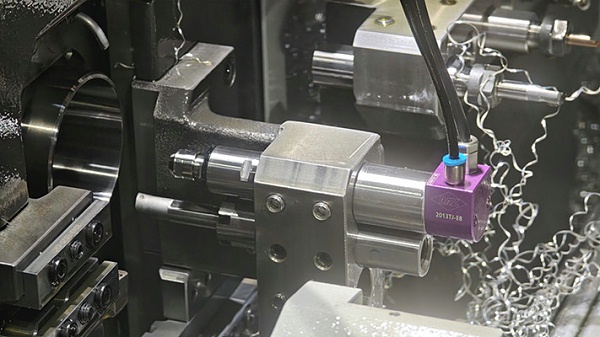
这款主轴外径20mm,尺寸适配BO205标准刀座孔,可直接安装,无需改动机床结构、定制复杂夹具,狭小的背轴空间内不会发生干涉,拆装调试快捷,普通操作工即可完成更换,快速投入生产。转速支持1000–13000rpm无级调节,加工 2mm 铣深工况下,稳定运行在 13000转,匹配铜材理想切削线速度,刃口切削轻快,减少铜屑粘附在刀具上,槽壁光洁度更好,毛刺更少,降低后续清理工序。
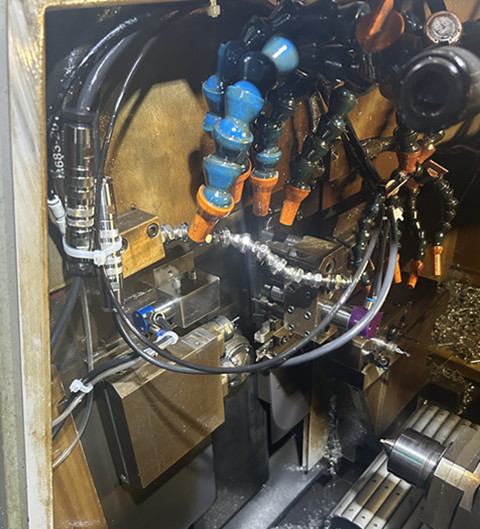
量产加工中,高转速保障加工表面品质,大扭矩释放切削余量,两者结合直接压缩单件加工时长。通讯接插件、导电铜端子等精密铜小件批量铣槽、侧铣工序,加工一致性稳定,尺寸波动小,复检返工率下降。主轴风冷结构简单可靠,适合走心机 24 小时连续自动化生产,故障率低,运维成本可控。