产品 案例 我们

松本新闻
津上BO205走心机背轴搭配高频铣 攻克316不锈钢0.12mm微孔加工难题

     316不锈钢微型零部件广泛应用于精密医疗、半导体、仪器仪表等领域,其材质具备硬度高、韧性强、加工易硬化的特性,给微孔加工带来极大挑战。尤其是0.12mm超微孔钻孔工序,传统加工方式极易出现刀具震颤、孔径偏移、频繁断刀、孔壁粗糙等问题,批量生产良品率难以保障。依托津上BO205走心机背轴,加装带法兰高频铣 主轴的升级方案,可完美适配超微孔精密加工需求,实现稳定、高效、高精度的量产作业。
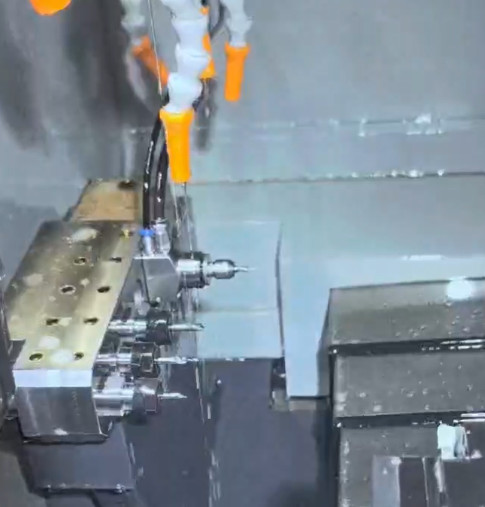
高频铣BM-320F

      本次适配的带法兰高频铣专为微细加工定制,安装便捷、适配性强,可直接匹配津上BO205走心机背轴结构,无需复杂工装改造,兼容设备一体化加工流程。该高频铣支持1000–80000转大范围无级调速,可根据316不锈钢切削特性、0.12mm微孔钻头规格,精准匹配最优加工转速,彻底解决传统主轴低速加工扭矩不足、高速运转稳定性差的弊端。超高转速有效提升切削线速度,实现高速轻切削模式,大幅降低316不锈钢的加工硬化效应,减少刀具与工件的摩擦阻力,从根源改善排屑不畅、钻头卡滞问题,大幅降低断刀概率。

      加工精度是超微孔加工的核心指标,该高频铣具备≤1μm的超高回转精度,搭配精密轴承结构与动态平衡设计,高速运转无震颤、无偏摆。在0.12mm微孔钻孔过程中,可精准控制钻孔同心度与孔径公差,杜绝椭圆孔、斜孔、孔位偏移等缺陷,保证每一个微孔的尺寸一致性与圆度精度。相较于普通主轴加工,其孔壁光洁度大幅提升,无毛刺、无崩边,无需二次精加工,有效简化生产工序。
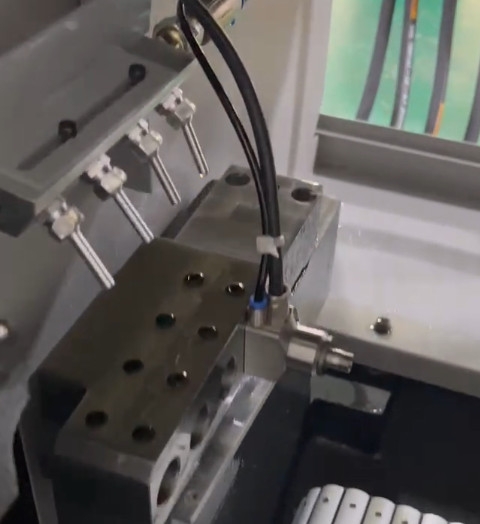
走心机高频铣

      依托津上BO205走心机背轴的同步加工优势,设备可实现一次装夹完成车削、钻孔一体化作业,避免多次装夹产生的定位误差。高频铣紧凑的法兰式结构不占用多余加工空间,适配小型精密零部件的狭小加工区域,适配性极强。稳定的高速切削、精准的微米级精度控制,让刀具磨损量大幅降低,彻底解决了微细钻头易折断、损耗快的行业痛点,有效延长刀具使用寿命,降低生产成本。

     在批量生产中,这套加工方案优势尤为显著。标准化的转速调节、稳定的高精度输出,彻底规避人工调试误差,批量产品孔径一致性极高,加工良品率大幅提升,有效解决了316不锈钢超微孔加工不稳定、报废率高的难题。同时高速切削模式提升加工效率,适配自动化量产节拍,兼顾精度、稳定性与生产效率。
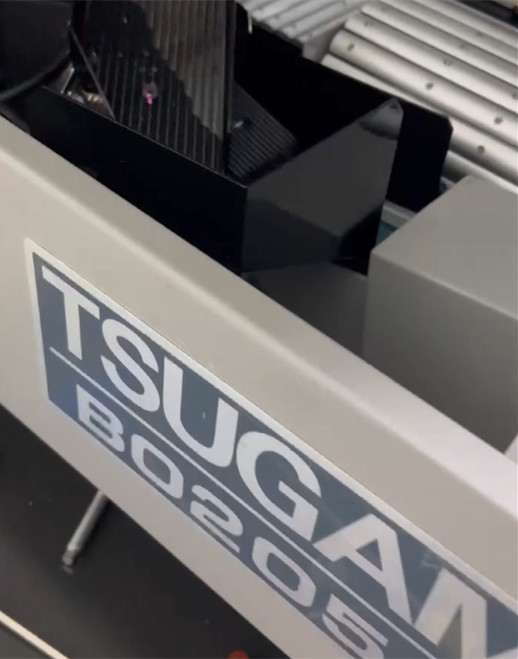

津上BO205走心机高频铣

      综上,津上BO205走心机背轴加装可调速高频铣 的加工方案,以8万转超高转速、1μm超高精度、稳定高线速度切削的核心优势,完美攻克316不锈钢0.12mm微孔加工痛点,成为精密小微零部件微孔量产的可靠工艺方案。
返回
列表
下一条

机械臂搭载RBZ-30浮动主轴 高效解决注塑件披风去毛刺难题