产品 案例 我们


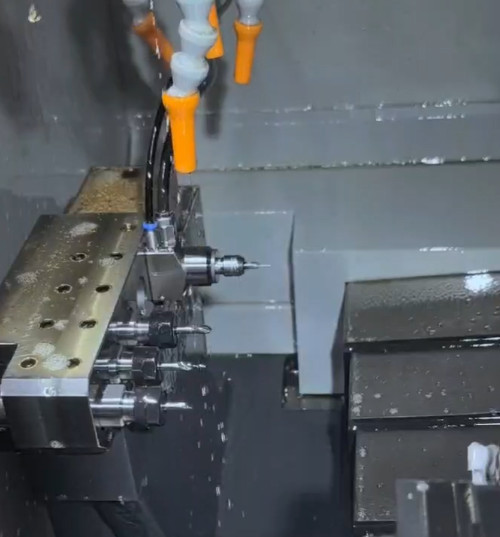
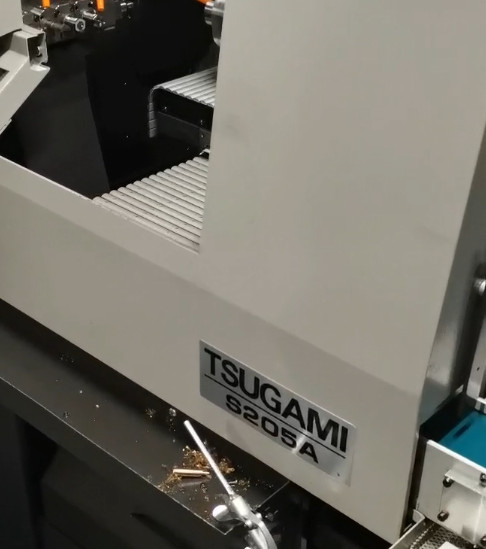
钛合金精密零部件在医疗、航空及传感器领域应用广泛,材料硬度高、导热差,微细孔加工一直是加工难点。津上S205A走心机原生背轴转速有限,直接用背轴钻0.2mm微孔、深度 1mm 时,容易出现钻头烧损、断刀、孔口崩边、孔径公差不稳等问题,批量加工良率偏低。在背轴加装这款带法兰、外径20mm的8万转高频铣 ,可实现高速、高精度微孔加工,稳定满足钛合金微小孔加工要求。
8 万转超高转速,是0.2mm 微钻加工的核心。微小钻头直径极小,只有足够高的转速才能达到合理切削线速度,降低切削阻力,减少钛合金粘刀、积屑瘤产生。主轴回转精度优异,高速运转跳动小,有效抑制微钻偏摆,防止钻头受力不均折断,保证0.2mm孔径稳定,孔壁光滑,孔口无崩缺,深度1mm的盲孔加工一致性强。
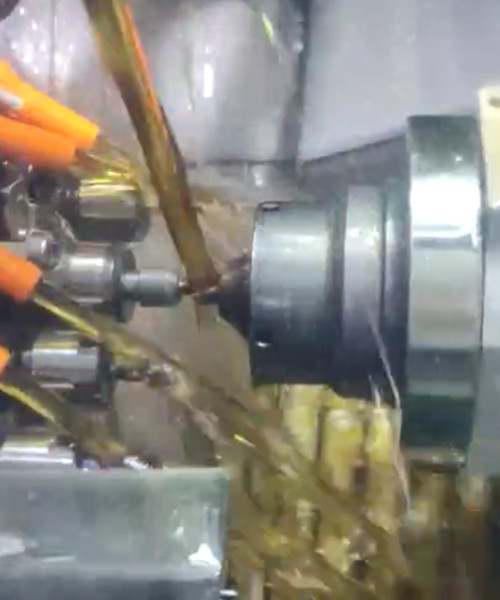
钛合金微孔加工对振动、转速稳定性十分敏感。普通低速动力头进给不敢加快,加工周期长,微钻损耗居高不下。搭载该高频铣后,切削状态更轻快,配合合理的进给与冷却方案,切削热被快速带走,改善钛合金高温粘刀特性,断刀率明显下降,减少停机换刀损耗,提升连续加工稳定性。整套方案依托津上S205A走心机的高刚性机身,搭配高频铣的高速能力,把微孔工序集成在背轴同步完成,提升单台设备工序集成度。