产品 案例 我们

松本新闻
津上走心机配2013TJ-E8高速电主轴,304不锈钢铣槽提速方案

       304不锈钢塑性大、粘刀明显,在津上走心机上做精密铣槽一直是加工难点。常规原配主轴转速受限、切削扭矩偏小,铣槽时进给不敢拉高,排屑不畅极易粘刀,不仅加工效率偏低,槽口毛刺多,还要频繁停机换刀,制约走心机的产能发挥。针对这类工况,可加装Φ20mm 的2013TJ-E8 高速电主轴 ,13000r/min、0.1N.m 输出扭矩,在同规格小外径主轴里扭矩优势突出,有效提升切削力与铣削速度,适配走心机侧铣、径向开槽等工艺。
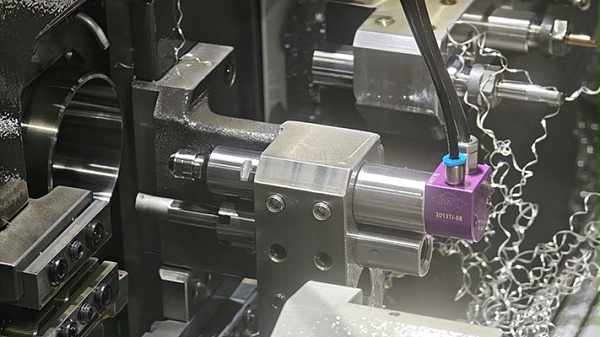
RBZ-2013高速主轴

       津上走心机本身擅长细长件、小型精密零件加工,但内置主轴多用于车削,高速侧铣槽时转速往往达不到最优切削线速度。304不锈钢铣削,转速太低容易产生加工硬化,刀具磨损快;普通小型外接高速主轴,虽然转速够,但扭矩偏弱,一加大进给就闷刀、抖动,只能保守走刀,效率上不去。

      2013TJ-E8外径仅20mm,体积小巧,安装空间紧凑,可直接搭载在津上走心机动力刀座位置,不用大幅度改造机床结构,适配性强。额定转速 13000 转,搭配 0.1N.m 扭矩,在同尺寸高速电主轴中属于大扭矩配置。高转速保证刃口切削线速度,降低304材料粘刀概率;充足扭矩提供持续切削力,允许适当提高进给量,摆脱以往 “慢走刀保质量” 的加工模式。
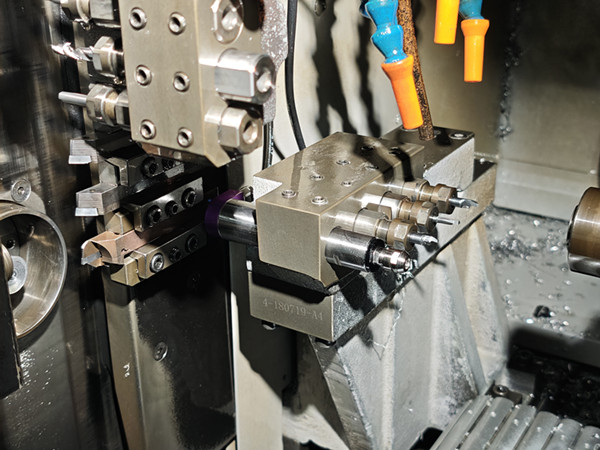
2013高速主轴

       实际加工不锈钢304铣槽工况中,对比普通小主轴,加装2013TJ-E8后,切削更轻快,切削阻力带来的震动更小,槽壁表面质量更好,槽宽尺寸稳定性提升,减少后续去毛刺工序。高转速配合足够扭矩,切屑成形顺畅,不容易粘连在刀刃和槽壁上,刀具使用寿命得到延长,减少频繁换刀带来的停机损耗。

      该主轴采用精密动平衡处理,高速运转跳动小,适合窄槽、深槽、多槽连续批量加工。不管是微小密封槽、定位槽还是分流槽,都能稳定加工,兼顾效率与精度,非常适合医疗器械配件、精密紧固件、液压小零件等304不锈钢小件量产。
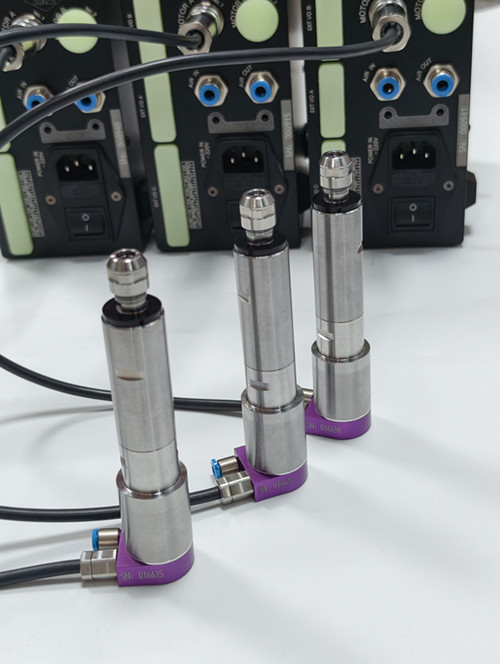
2013TJ-E8高速主轴

       走心机的产能瓶颈很多时候不在于机床本体,而在动力头的切削能力。2013TJ-E8高速电主轴 以20mm紧凑外形、13000 转转速、0.1N.m 大扭矩,补齐津上走心机高速侧铣短板,在不更换主机的前提下,用低成本升级方式,提升304不锈钢铣槽的切削速度与生产效率,降低单件加工工时,为精密零件批量加工提供可靠的提速方案。
返回
列表
下一条

EV410-230电动打磨机:高速精密研磨,兼顾工业与精工美学