产品 案例 我们


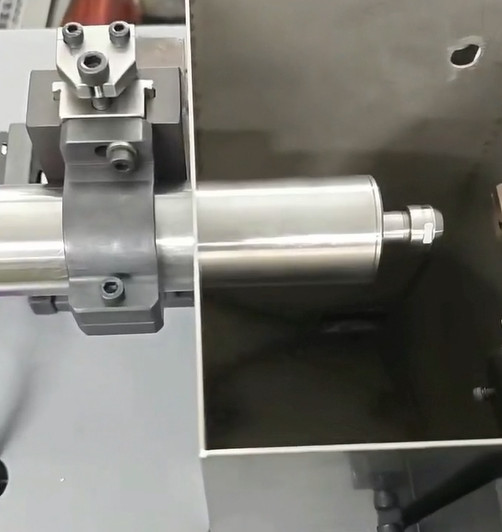
在西安地区数控车床加工领域,很多加工厂在做不锈钢零件时会遇到侧铣、开槽的难题。普通车床主转速受限,使用4mm铣刀加工不锈钢,极易产生加工硬化,刀具磨损快,进给不敢拉高,加工效率偏低。直接更换整机成本高昂,而加装 RBZ 4020-E11高速电主轴 ,夹持4mm刀柄进行铣削,就能低成本提升不锈钢加工效率,同时安装便捷,适配现有车床改造。
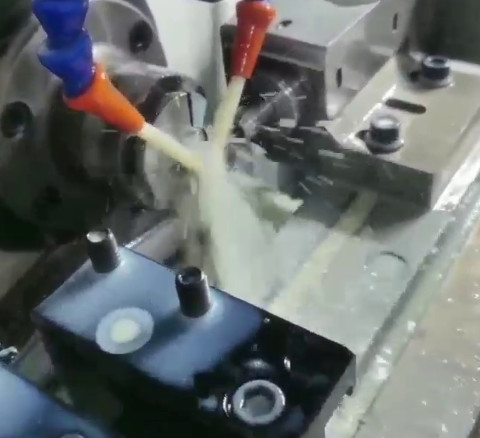
4020-E11高速电主轴额定转速20000转,扭矩0.6N・m,参数非常匹配4mm刀柄铣削不锈钢的工况。不锈钢属于难切削材料,低速切削容易粘刀、产生硬化层,影响表面质量与刀具寿命。2万转高转速可以提升切削线速度,采用高速轻切的加工方式,减少不锈钢粘刀现象。0.6N・m 的扭矩在高速区间输出稳定,动力充足,配合4mm 小径铣刀做侧铣、小槽、倒角加工,能够合理提高进给,缩短单件加工工时,显著提升加工效率。主轴回转精度高,运行振动小,铣削轮廓一致性好,减少工件返工,降低废品率。
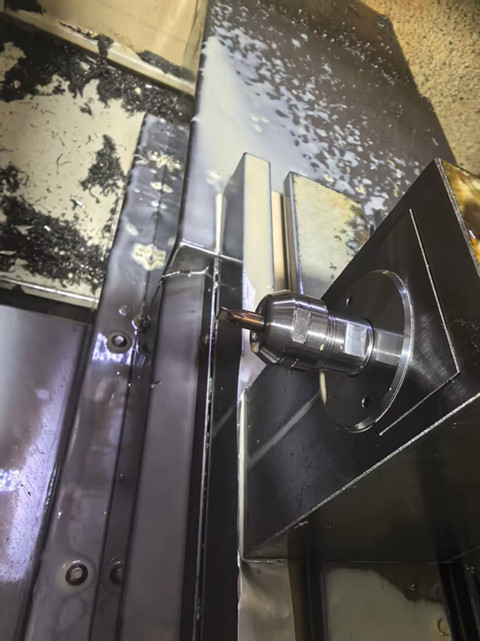
在批量持续加工场景下,4020-E11运行稳定可靠。主轴内置过载与过热保护机制,长时间铣削不锈钢也不易出现过热停机、精度漂移。核心轴承与转子经过耐久测试,故障率低,减少产线突发停机,降低运维成本。面对不锈钢小零件批量铣削工序,设备可以稳定持续作业,保障车间产能。