产品 案例 我们


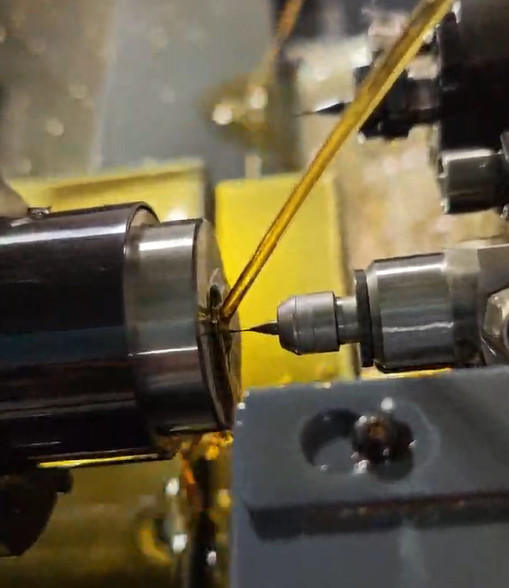
8CrMo属于高强度合金钢,材料韧性强,切削阻力大。在斯大走心机端面加工Φ0.9mm、深度2mm微孔,是很多精密零件量产的痛点。普通走心机自带动力头转速不足,微钻切削线速度不够,极易出现钻头震颤、崩尖断刀,孔壁圆度差、尺寸一致性不稳定,批量生产良率和效率难以兼顾。可用高转速高精度的高频铣 解决。
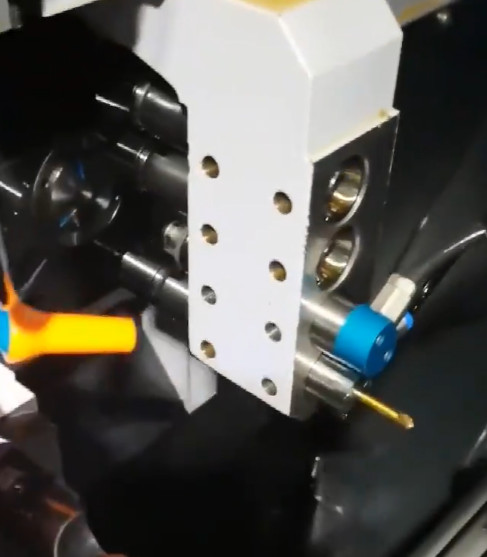
针对该微孔加工场景,可在斯大走心机端面刀座加装6万转高频铣。主轴回转跳动控制在1μm以内,高速运转振动极小,完美适配0.9mm微钻加工需求。高转速带来充足切削线速度,实现高速轻切削,降低38CrMo材料对钻头的挤压与粘结,改善排屑,减少刀具磨损与断刀概率,孔的圆度、垂直度稳定,孔壁加工效果优秀。
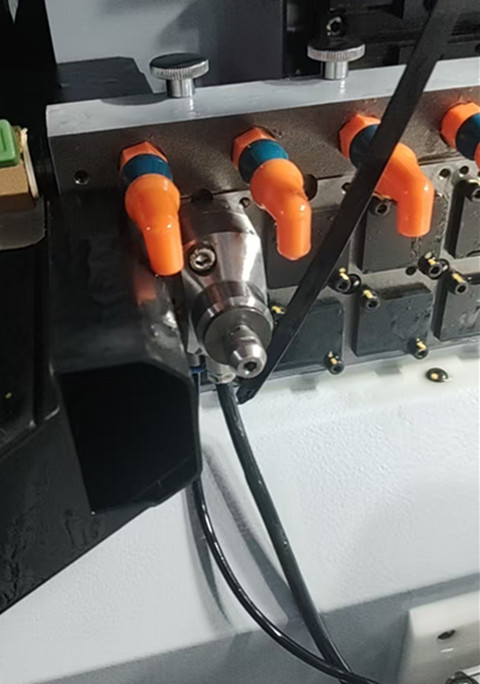
这套方案无需大幅改造机床,直接在端面挂架安装高频铣 ,不占用过多空间,保留走心机一次装夹成型的优势。相比额外采购专用微孔设备,加装高频铣升级成本更低,原有斯大走心机硬件价值充分利用,有效降低设备投入。