产品 案例 我们


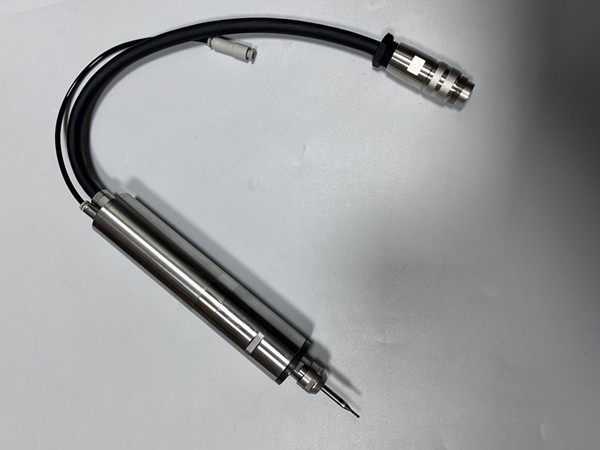
黄铜零部件侧面横钻1.5mm小孔,是数控加工里常见的难点工况。黄铜材质韧性好、切屑偏长,侧面钻孔时钻头受力不对称,普通机床主轴转速不足、跳动偏大,极易出现钻头偏摆、孔位偏移、出口翻毛刺,甚至频繁断刀,孔圆度和尺寸一致性很难稳定把控,批量生产良率与效率一直受限。用MZ-3065C高速电主轴 增速,提高一致性。
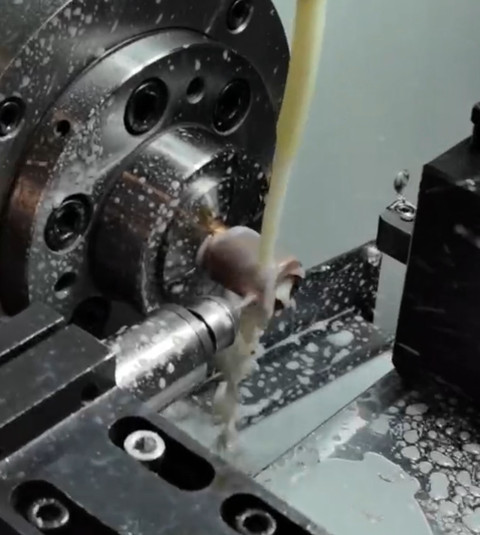
主轴外径仅 30mm,机身小巧紧凑,适配常规排刀座、刀塔侧装空间,不需要对机床做大规模结构改造,安装调试便捷,普通数控机床、走心机都能快速升级改造,投入成本低、改造周期短。侧装之后,专门负责侧面横向钻孔,和主机车削工序同步配合,一次装夹即可完成成型与侧孔加工,减少二次装夹带来的定位误差。
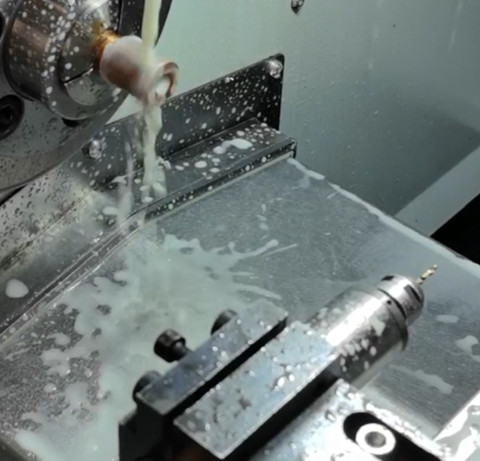
在实际加工中,MZ-3065C高速电主轴微米级低跳动,让钻头回转稳定,钻孔轨迹居中,孔壁光滑、出入口毛刺少,后续去毛刺工作量大幅降低;高转速利于断屑,改善黄铜长屑缠绕钻头、堵屑断刀问题,延长微小钻头使用寿命,稳定批次加工品质。除了侧钻微孔,该主轴也可拓展用于小型槽铣、倒角、精修等精加工工序,一机多用,提升机床的加工能力。