产品 案例 我们


不锈钢喷嘴微孔加工一直是精密凸轮机生产中的难点,尤其是孔径0.15mm、深度2mm的微孔。不锈钢材料韧性强、易加工硬化,普通机床主轴转速不足,切削以挤压为主,微钻受力大,极易出现断刀、孔位偏斜、孔壁粗糙、出口翻边等问题。微小钻头本身刚性极弱,哪怕微小的回转跳动,都会直接造成刀具折断、批量报废,很难稳定量产,这也是很多喷嘴加工厂的瓶颈。
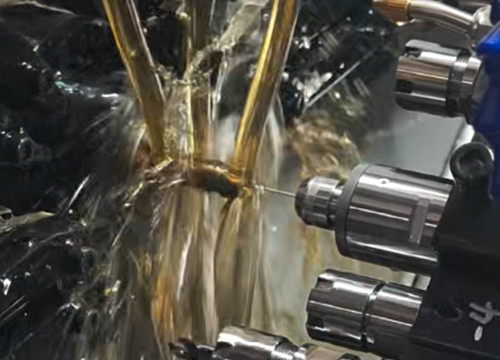
钻微孔,核心就是高转速搭配高精度主轴。针对数控凸轮机改造,外径30mm的MZ-3065C高速电主轴 是适配方案,回转跳动精度控制在 1μm 以内,转速区间 1000–65000rpm连续可调,可根据不锈钢材质、啄钻工艺灵活匹配切削参数,轻松满足0.15mm微孔所需的线速度,切削轻快,减少挤压摩擦,降低加工硬化与粘刀风险。
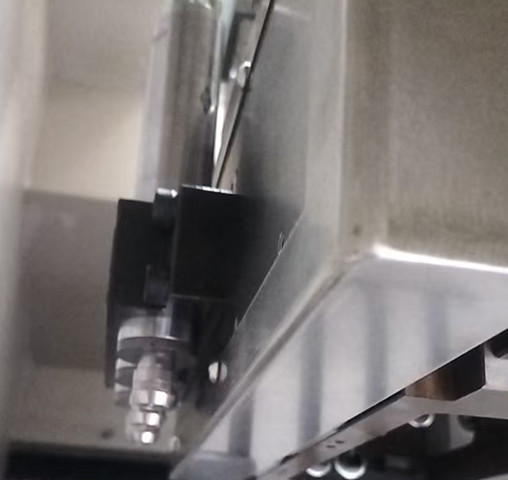
高转速切削配合微米级低跳动,钻头旋转同心度稳定,走刀轨迹不偏移,孔圆度好,孔壁光洁,孔口毛刺少,大幅降低断刀概率。采用分段啄钻工艺,搭配合理冷却排屑,2mm孔加工过程排屑顺畅,避免切屑堵孔烧刀,批量加工一致性稳定,良品率显著提升。