产品 案例 我们


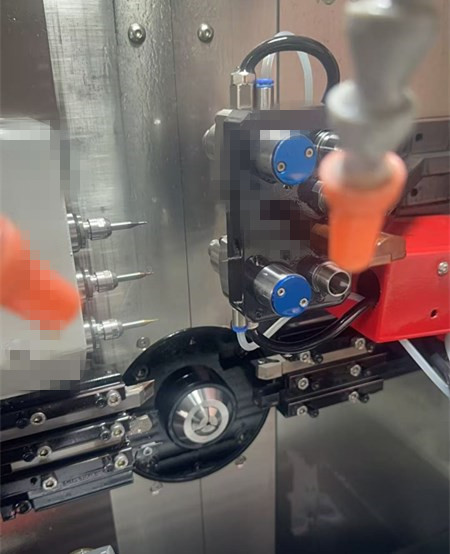
医疗不锈钢微型零件对微孔加工的要求极高,孔径一致性、孔壁光洁度、无毛刺、不断刀是量产核心难点。西铁城L12作为精密走心机,适合加工直径 12mm以内的微小轴类、植入类配件,但原厂背轴动力刀转速上限有限,加工0.28mm这类超小径孔时,切削线速度不足,极易出现钻头折断、孔位偏斜、内壁起毛刺,良率难以保障。在背轴加装外径19.05mm高频铣 ,是医疗不锈钢微孔加工成熟的技改方案。
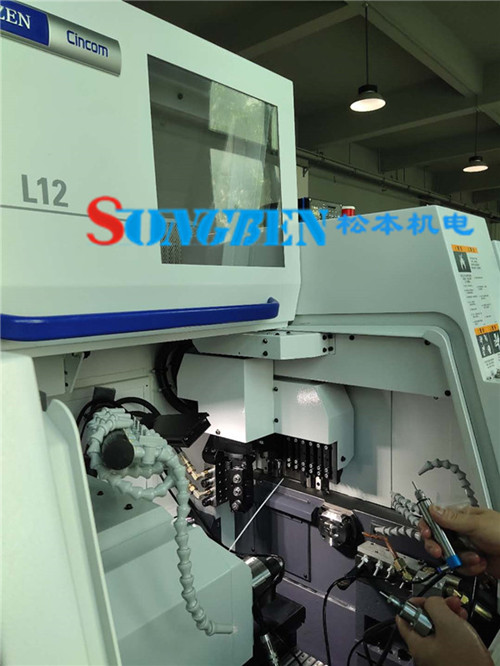
外径19.05mm纤细机身,专为走心机狭小刀位设计,可直接安装在L12背轴刀座,无需对机床主体大幅改造,工装调试简单,接入机床系统后可由M代码联动控制,一次装夹完成正面车削、背面微孔加工,规避二次装夹带来的定位误差,保障批量零件的尺寸一致性。背轴夹持工件同步加工,工序集中,有效压缩单 件节拍,适合医疗骨钉、微型连接件、植入配件连续量产。
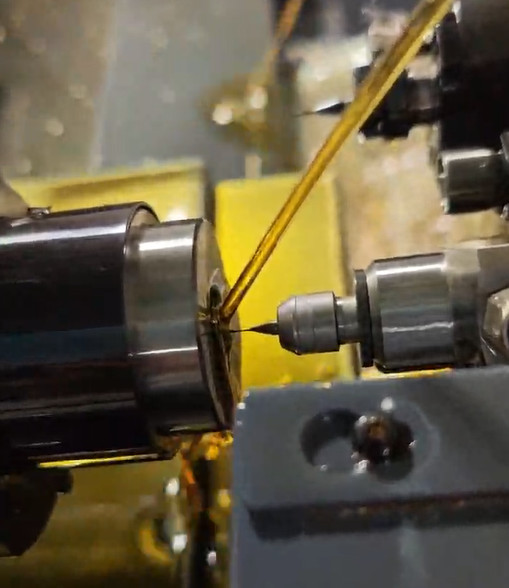
医疗 316L 不锈钢韧性高、粘刀倾向强,普通低速钻孔容易粘屑、刮伤孔壁。高频铣8万转高速切削,配合合理进给与冷却,排屑顺畅,孔口毛刺少,后续清理工作量大幅下降。除0.28mm微孔钻孔外,该高频铣也可胜任微槽、梅花、倒角等背面微细铣削工序,一机多用,适配多款医疗不锈钢零件换产。