产品 案例 我们


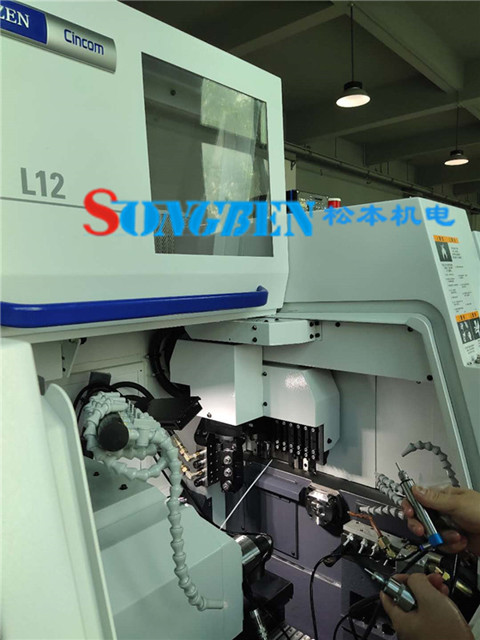
钛合金凭借高强度、耐腐蚀、轻量化的特性,广泛应用于医疗植入、精密五金、航空航天等领域,但材料硬度高、粘性大、切削阻力强的特性,让钛合金梅花结构的微细铣削成为精密加工的重难点。常规走心机主轴转速不足、切削抖动大,极易出现梅花轮廓变形、棱角模糊、毛刺残留、精度超差等问题。依托西铁城L12走心机的设备优势,搭配背轴8万转高频铣 动力系统,可实现1μm以内超高精度钛合金梅花铣削,达成高速、高精、高品质的加工效果。
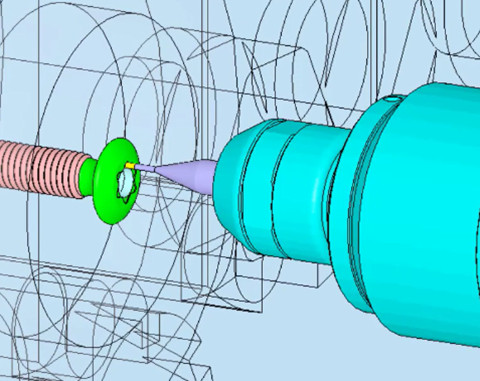
西铁城L12作为精密走心式车床,搭载独立高性能背轴系统,支持多工位同步加工,结构刚性强、走位精度高,为微细铣削提供了稳定的设备基础。原厂背轴常规转速无法满足钛合金微细梅花的加工需求,因此适配加装19.05mm标准外径高频铣动力头,无需大幅改造机床,适配性极强。升级后背轴铣削转速可达80000r/min,是常规主轴转速的5-8倍,彻底解决了低速铣削钛合金材料易粘刀、切削纹路粗糙的行业痛点。
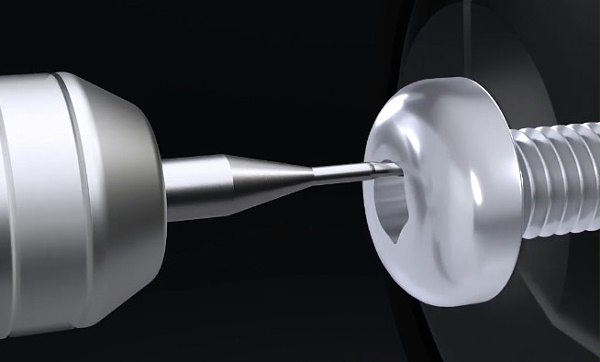
在实际批量生产中,这套加工工艺优势尤为突出。高速切削模式大幅降低了钛合金材料的切削阻力,减少刀具磨损与崩刀概率,延长刀具使用寿命。加工成型的钛合金梅花结构棱角清晰、槽底平整、表面无毛刺,无需后续二次打磨、去毛刺工序,大幅精简加工流程,提升生产效率。同时,稳定的1μm超高加工精度,可完美匹配医疗骨钉、精密连接件等高端零部件的严苛公差要求,产品合格率大幅提升。