产品 案例 我们


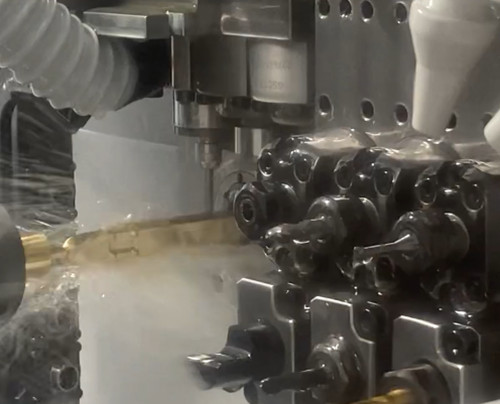
C3604 快削黄铜凭借易切削、排屑顺畅的特性,是电子、水暖、精密连接器零件的主流材料,但在西铁城 L20走心机常规动力刀座铣削加工时,常常面临机床原生转速不足、小铣刀线速度达不到工艺要求,加工表面毛刺多、进给上不去、批量稳定性差等痛点,制约产能和良率提升。通过在L20车刀位加装这款6万转高频铣 ,可针对性解决黄铜微细铣削难题,实现加工品质与生产效率同步升级。
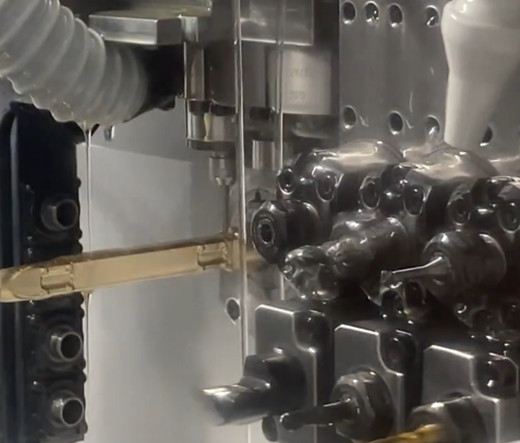
该高频铣外形紧凑,外径31mm,总长仅98.4mm,尺寸适配西铁城L20刀位安装空间,无需大幅改动机床结构,装夹调试便捷,不干涉棒料送料与各轴联动动作,兼容走心机车铣复合连续加工流程。主轴回转精度稳定控制在1μm以内,高速运转时跳动极小,有效抑制微铣刀震颤、让刀问题,保证黄铜微小槽、异型轮廓、侧边铣削的尺寸一致性,成品表面光洁度更好,减少后续去毛刺工序。
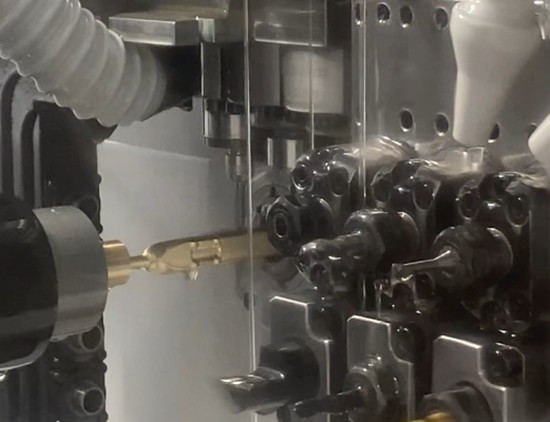
不同于普通高速主轴高转速伴随扭矩衰减的短板,这款高频铣在60000rpm工况下,依旧保有 0.09N.m稳定输出扭矩,充足扭矩夯实切削能力,避免高速铣削时 “有劲使不出” 的现象。C3604黄铜质地偏软,低速加工极易粘刀、产生积屑瘤;6万转高转速匹配合理进给,切削热量低、切屑短碎,排屑流畅,大幅改善粘刀毛刺问题。同时稳定扭矩支撑更大进给量,相比原机刀座铣削方案,切削进给可显著拉高,单件加工周期缩短,直接提升整线产出效率。