产品 案例 我们


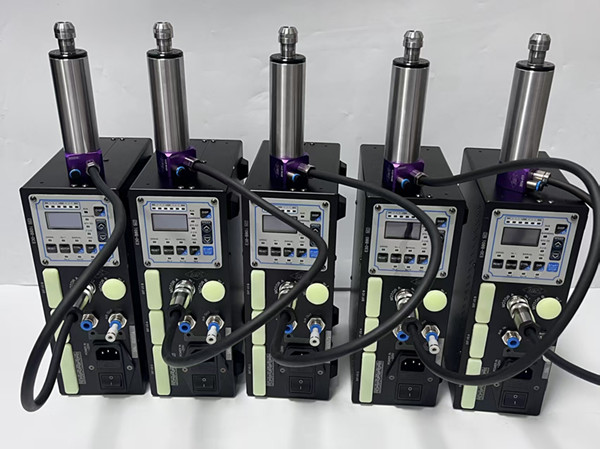
不少加工爱好者与小型加工厂,会基于现有机架改造自制机床,用来完成精密小孔加工。但改装时最容易遇到瓶颈:普通主轴转速不足、扭矩偏小,钻细小孔时容易堵屑、烧钻头,进给稍大就闷刀停转,孔壁粗糙度差,还频繁断钻,严重影响加工效率与成品良率。3316A‑E11高速电主轴 兼顾高转速与充足扭矩,成为自制改装机床钻小孔的优选动力单元。
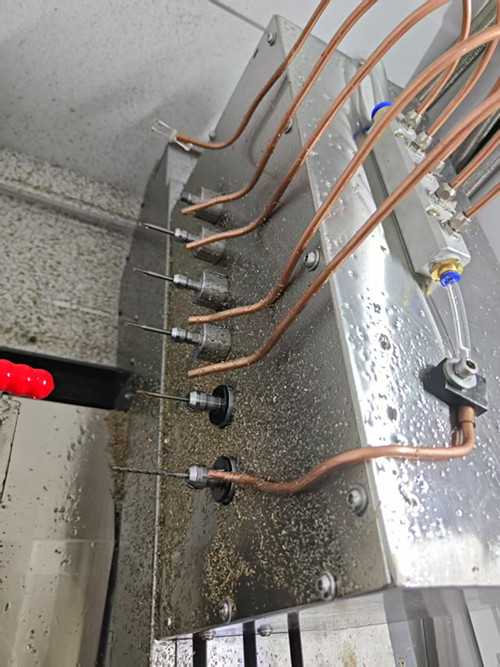
小孔加工对主轴的综合性能要求很高。孔径越小,需要的切削转速越高,但若只追求高转速而扭矩储备不足,钻头接触工件瞬间负载上升,转速快速跌落,实际切削线速度不稳定,极易出现孔径偏大、毛刺多、钻头磨损快等问题。市面上很多小型高速主轴存在 “高转低扭” 短板,空载转速好看,一接触切削负载就动力不足,很难兼顾转速和切削力。3316A‑E11高速电主轴在高速运转状态下依旧保有可观扭矩,转速可调范围宽,高速下扭矩输出稳定,既能满足小孔加工所需高线速度,又能提供足够切削力,进给可以适当加快,钻孔速度明显提升,不用低速慢啃。
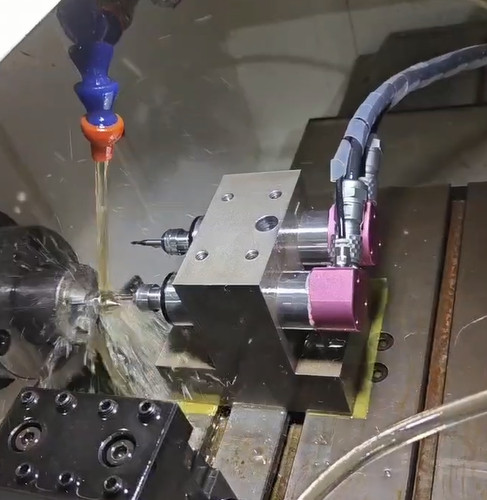
在实际改装案例中,客户将3316A‑E11加装在自制数控机床上,针对不锈钢、铜件等材料钻0.5–2mm小孔。调试匹配转速与进给参数后,主轴运转平稳,振动小,排屑顺畅,钻孔节拍大幅缩短。充足扭矩支撑持续进给,减少闷刀、跳刀现象,断钻概率明显降低,加工出来的孔圆度好,内壁光洁,后续去毛刺工作量变少。长时间连续加工,主轴温升控制稳定,不容易因为过热导致精度漂移,适合长时间不间断打样生产。