产品 案例 我们


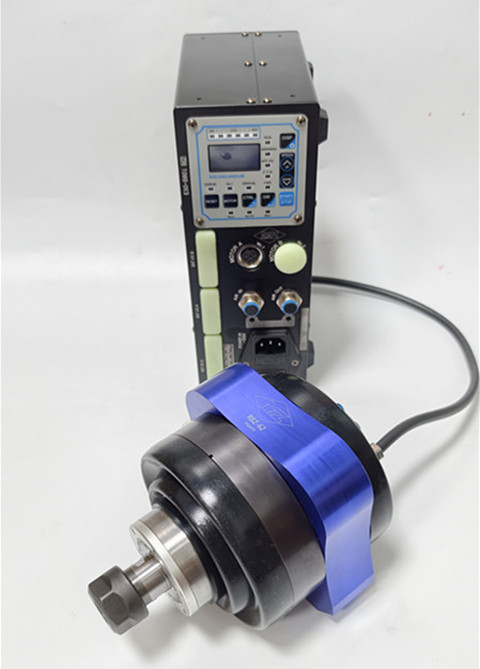
铸铁零部件铸造与机加工之后,分型线、浇口位置常常生成厚实坚硬的毛刺,部分飞边厚度可达 2mm。铸铁材质硬度高、脆性大,是自动化去毛刺里公认的难点。小扭矩主轴切削无力,容易出现毛刺清理不净、刀具震颤、频繁断刀;刚性打磨又极易造成工件过切、崩边,良品率难以保障。很多工厂仍依赖人工打磨,不仅劳动强度大,加工一致性差,还面临招工难、成本高的问题。针对这类硬质大余量毛刺场景,RBZ‑62浮动主轴 凭借1.5N・m大扭矩输出,搭配5700转稳定转速,成为硬材质厚毛刺去除的优选方案。
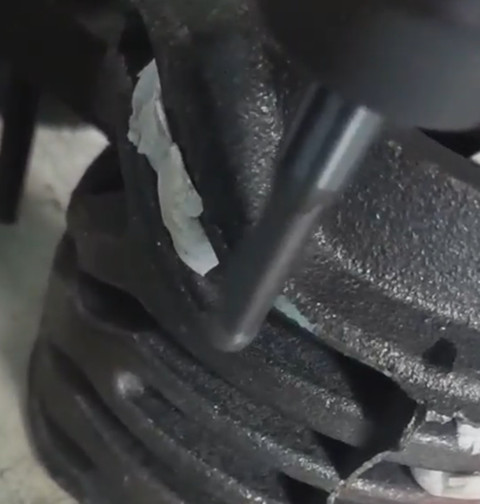
除了大扭矩,柔性浮动结构是另一大优势。RBZ‑62支持360°径向浮动与轴向浮动,浮动力可通过调压阀外部调节,自动补偿铸件毛坯形变、装夹偏差、机器人轨迹误差。加工曲面、不规则轮廓、边角位置时,主轴跟随工件表面自适应贴合,不会像刚性主轴那样硬顶工件,有效规避过切、划伤基体、崩边报废等问题。哪怕铸件每一件都存在轻微尺寸差异,也能保证每件工件去毛刺效果统一,满足批量生产对一致性的要求。5700 转属于兼顾切削力与表面质量的中速区间,不会因为转速过高产生过热烧刀,也不会转速太低导致切削面粗糙,打磨后边缘平整,无残留毛刺,可直接进入下道工序。
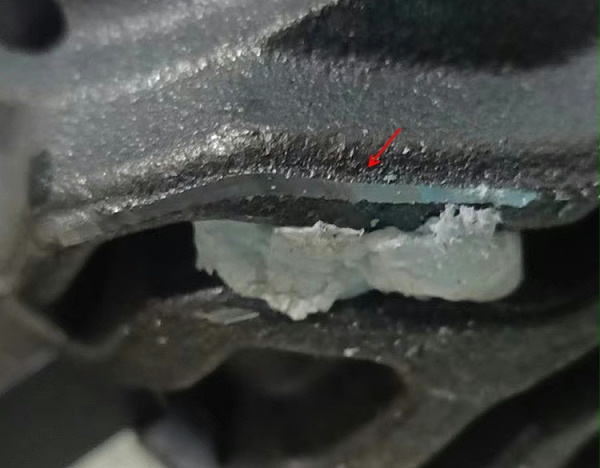
在实际加工案例中,客户将RBZ‑62安装在六轴机械臂末端,针对铸铁壳体2mm厚分型毛刺进行自动化打磨。调试至5700转,匹配合适的旋转锉与浮动压力,单工件去毛刺节拍明显缩短,毛刺清除彻底,无残边,不良率大幅下降。对比人工打磨,产能提升,品质稳定;对比小扭矩主轴,减少反复返工,综合加工成本显著降低。该主轴夹持范围1‑13mm,适配多种规格旋转锉、倒角刀,除铸铁外,也可兼容铸钢、厚壁压铸铝等高硬度工件的大余量披锋处理,通用性强,老旧自动化产线改造简单,加装调试后即可投产,无需大规模改造设备。