产品 案例 我们


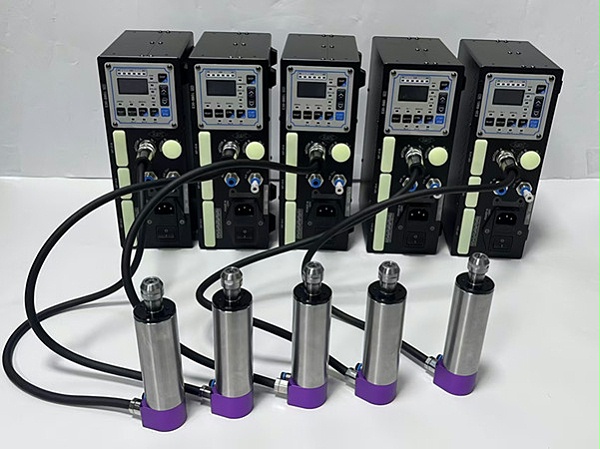
铝合金开槽是精密加工里十分常见的工序,不少加工厂在用排刀机加工2mm深铝槽时,常会遇到原厂动力头转速不足、切削轻快度不够的难题。转速上不去,进给不敢拉高,不仅单件节拍长,还容易出现粘刀、槽面起刀纹、毛刺多等状况,后道清理耗费大量工时。搭载 直径33mm的3316A-E11高速电主轴 ,可直接补齐排刀机高速铣削短板,稳定攻克铝件开槽痛点。
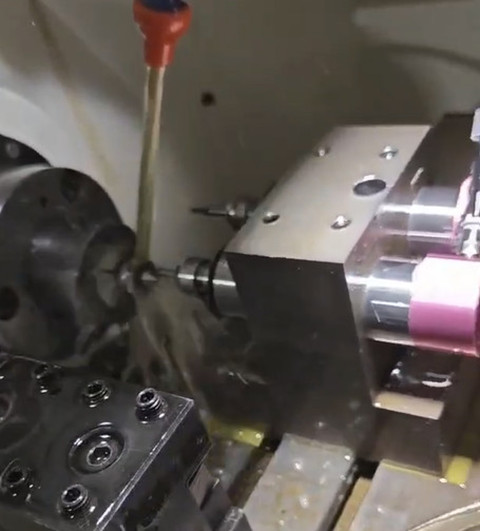
这款高速电主轴最高转速可达16000r/min,扭矩高达20N.cm,兼顾高转速与充足切削力,非常适配铝合金2mm槽的成型铣削。高速带来理想切削线速度,铝屑排出顺畅,不容易粘刀糊槽;充足扭矩保证刀具持续稳定吃刀,不用反复分层浅切,一刀成型也能维持平稳切削,铣削力道充足,不会出现高速下 “有劲使不出” 的情况。
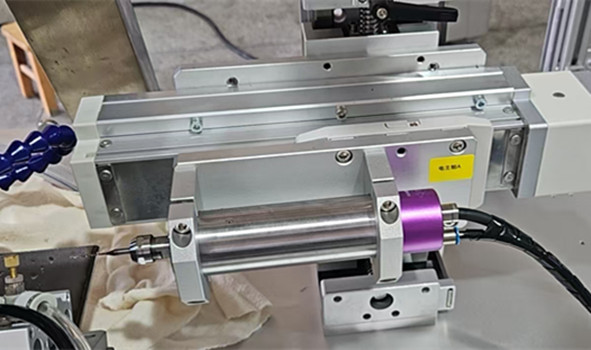
很多厂家为了提升开槽效率,要么选用高转速但扭矩偏弱的主轴,吃刀稍大就容易震刀;要么扭矩足够,但转速偏低,加工表面差,只能压低进给。而3316A-E11在转速与扭矩之间找到平衡,针对铝槽这类工况,进给可以明显拉高,单件加工时间缩短,产能稳步提升。