产品 案例 我们


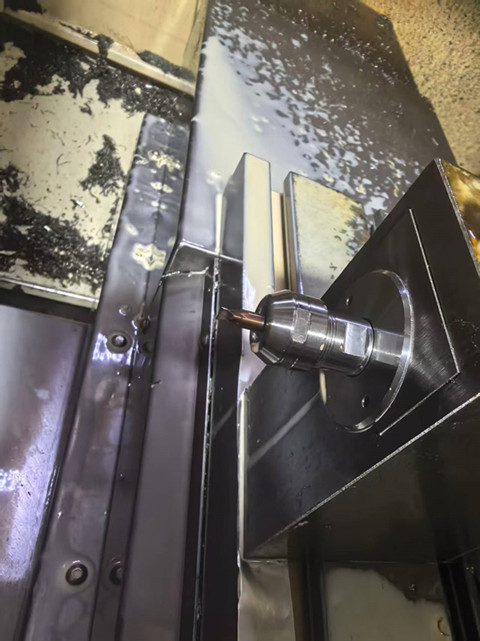
注塑件小孔加工一直是不少厂商的痛点,尤其针对直径4.5mm、深度3mm的钻孔工序,普通主轴常常转速不足、扭矩偏弱,进给不敢加快,不仅加工效率低,还容易出现孔位偏斜、孔壁起毛、熔料拉丝等不良,良品率难以稳定提升。想要兼顾速度与成型品质,专用机床搭配4020-E11高速电主轴 ,就是一套成熟可靠的落地方案。
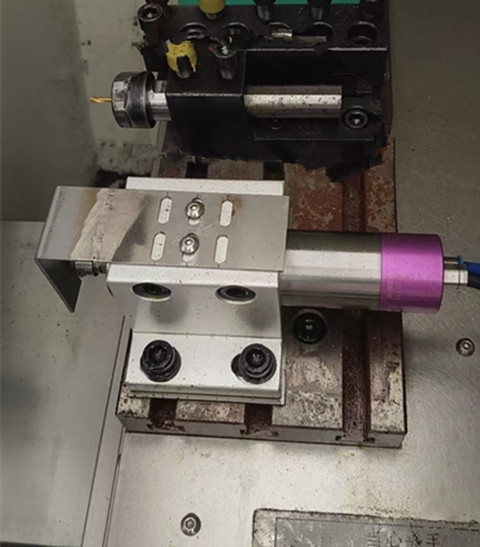
这款4020-E11高速电主轴最高可达2万转,同时拥有高达60n.cm的输出扭矩,实现高转速与大扭矩并存,打破了常规高速主轴 “转速上去、扭矩不足” 的短板。主轴支持无级调速,操作人员可根据注塑材质、刀具类型灵活匹配转速与进给,不管是软质塑胶还是玻纤增强改性塑料,都能找到最优加工参数。
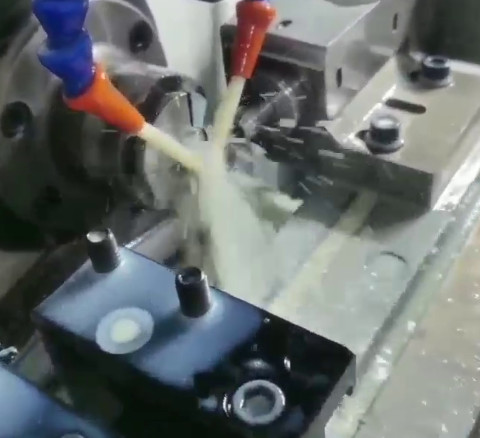
把这根主轴搭载在专用钻孔机床上,设备刚性与主轴性能互相加持,跳动控制稳定,批量加工一致性强,减少人工复检与返修。相比改造普通机床或者采用低速主轴,这套方案可以有效降低刀具损耗,减少停机调机频次,长期下来显著压缩单件加工成本。