产品 案例 我们


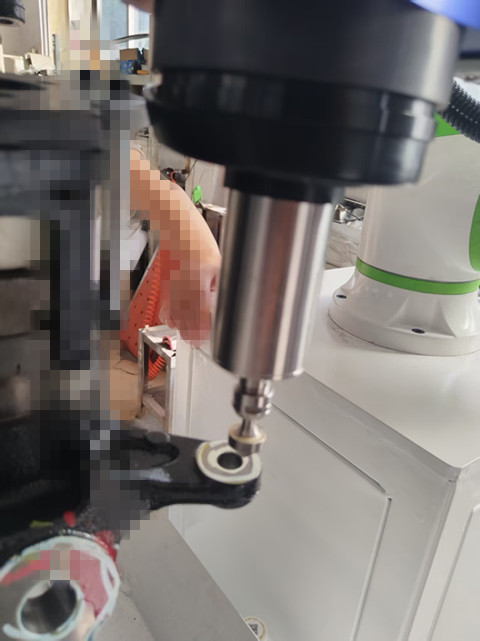
ADC12压铸铝是汽配行业常用材料,在壳体、支架类零件量产中,分型面、浇口位置经常产生1-2mm 厚的飞边毛刺。这类毛刺硬度不均、轮廓随铸件波动大,传统刚性主轴加工极易出现过切、欠毛刺、崩刀,人工打磨效率低、成品一致性差,长期制约汽配压铸件的自动化量产交付。针对该痛点,搭载RBZ-40浮动主轴 的机器人去毛刺方案,成为稳定可靠的选择。
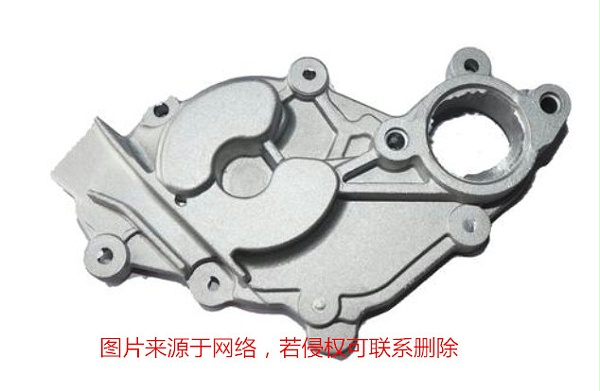
核心优势在于双向浮动结构,支持360°径向全向浮动+轴向浮动补偿,能够自动吸收压铸毛坯尺寸偏差、机器人轨迹示教误差,刀具自适应跟随工件轮廓,曲面、转角、孔口等复杂位置都可以柔性贴合加工,从根源降低过切、划伤基体的风险。同时浮动中心回位精度高,每次浮动加工后均可精准复位,批量生产时每件工件的去除效果高度统一,成品外观、尺寸一致性稳定,满足汽配零部件严苛的质检标准。
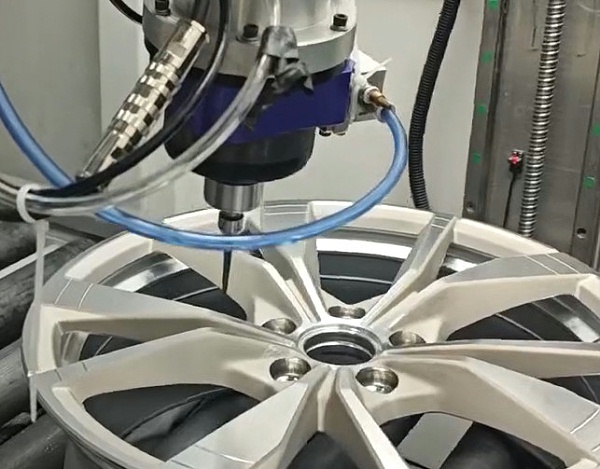
在长期批量工况下,这款主轴结构扎实、故障率低,持续长时间作业表现稳定,减少停机维护时间,降低产线运维压力。对比同类型进口浮动主轴,RBZ-40在性能接近的前提下,采购成本、配件维保成本更低,综合性价比突出,帮助工厂在自动化改造中控制投入,快速收回改造成本。