产品 案例 我们


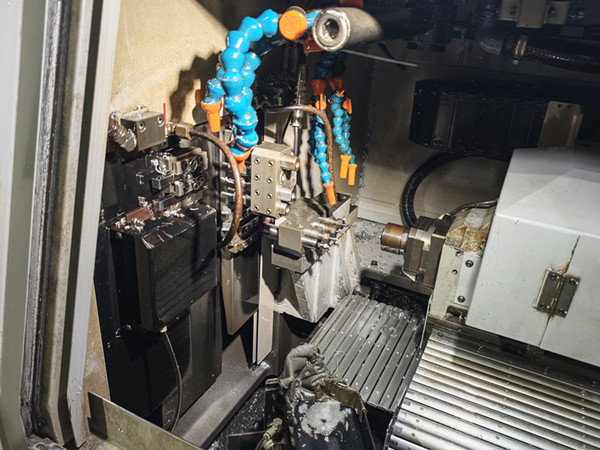
黄铜是精密连接器、小五金零件的常用材料,材质偏软,铣削时极易出现粘刀、卷屑、表面拉丝等问题。在津上 BO205 走心机背轴进行2mm深度铣削加工时,原厂背轴动力头扭矩偏弱、转速区间受限,不敢给到高进给,只能采用保守切削参数,加工节拍长、产能上不去,成为很多精密加工厂的共性难题。想要在保证铣削品质的前提下提升铣削效率,加装2013TJ-E8高速电主轴 是一套成熟、高性价比的升级方案。
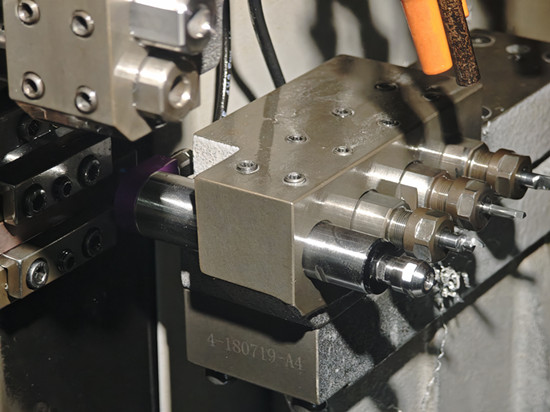
这款主轴外径为20mm,可直接装入BO205标准刀座孔内,结构紧凑,背轴狭小空间安装无干涉,不需要改动机床主体结构、定制复杂工装,改造简单快捷,停机改机时间短,快速投入量产。主轴支持1000–13000rpm 无级可调,工艺调试灵活,针对黄铜2mm铣深工况,可以匹配最优切削线速度,抑制铜材粘刀,排屑更顺畅,降低刀具积屑带来的毛刺与表面瑕疵。
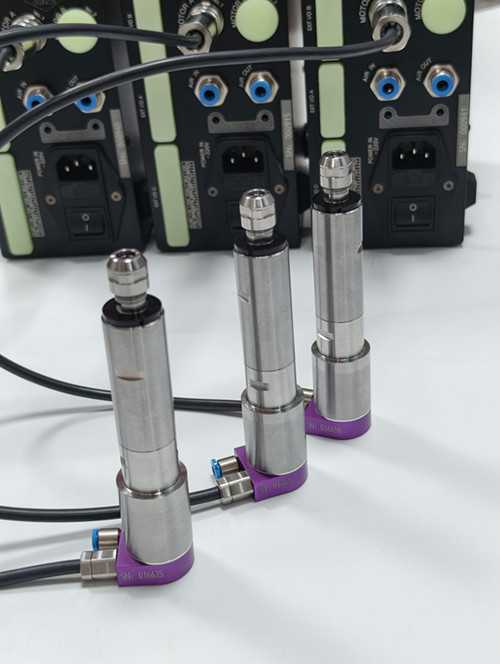
它的核心优势在于10N.cm输出扭矩,相比同尺寸常规高频铣,切削力度更强,这也是厚层铣削提速的关键。普通微型高频铣偏向高速轻切,一加大进给、加深切削就容易闷刀、振动、让刀,只能分层多次切削;而2013TJ-E8充足扭矩可以承载更高进给量,2mm黄铜铣削可减少分层次数,单次吃刀能力更强,铣削效率明显提升,有效缩短单件加工周期。主轴回转跳动控制在5μm以内,高速运转稳定性好,铣削轮廓清晰,槽宽、深度一致性稳定,成品表面光洁度更好,减少后续去毛刺工序。
在长期量产工况下,主轴结构扎实,抗振表现优异,连续长时间背轴铣削故障率低,维护简单,减少产线停机损失。对比进口同类型背轴动力主轴,2013TJ-E8性能接近,采购成本、后期维保成本更低,投入门槛友好,综合性价比突出,中小批量、多品种黄铜零件加工都很适配。