产品 案例 我们


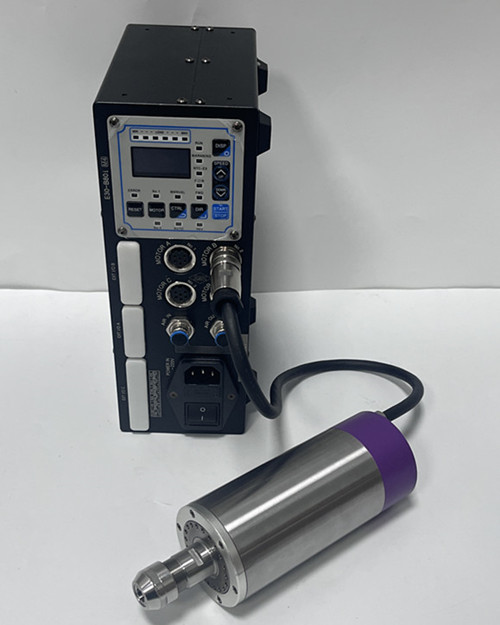
不锈钢材质韧性高、导热差,加工时极易出现加工硬化、粘刀、排屑不畅等问题,尤其是孔径 4mm、深度 16mm 的深孔,深径比大,对主轴的扭矩、转速稳定性和持续切削能力有着严苛要求。很多普通机床自带主轴在加工这类小孔深孔时,容易出现转速掉速、扭矩不足、钻头频繁折断,孔壁粗糙度差,加工节拍慢,批量生产良率难以保障。在数控机床上加装6287QS-E16高速电主轴 ,能够针对性解决不锈钢深孔钻削痛点,实现高效稳定加工。
6287QS-E16电主轴最高转速可达 8700r/min,支持宽范围无级调速,可根据不锈钢牌号、钻头规格、冷却条件灵活匹配切削参数。加工4mm深孔时,可调整至合适转速,配合充分冷却,降低刃口局部积热,减少材料加工硬化现象。主轴运转平稳,高速钻削过程无明显转速跌落,不会因为不锈钢持续的切削阻力出现抖动,保障孔位精度与孔壁质量,有效降低钻头崩损风险。
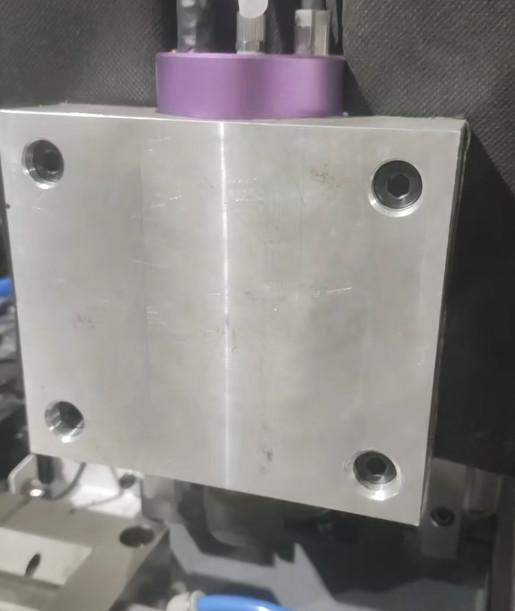
主轴结构紧凑,安装便捷,可直接加装在数控机床、排刀机刀座上,不用对机床主体做大规模改造,改造投入低,调试简单。夹持范围广,适配标准柄径钻头,换刀方便,适配中小零部件批量钻孔工序。稳定的输出特性,让每一个孔的加工状态保持一致,孔内壁光滑,尺寸一致性好,减少后续返修。