产品 案例 我们


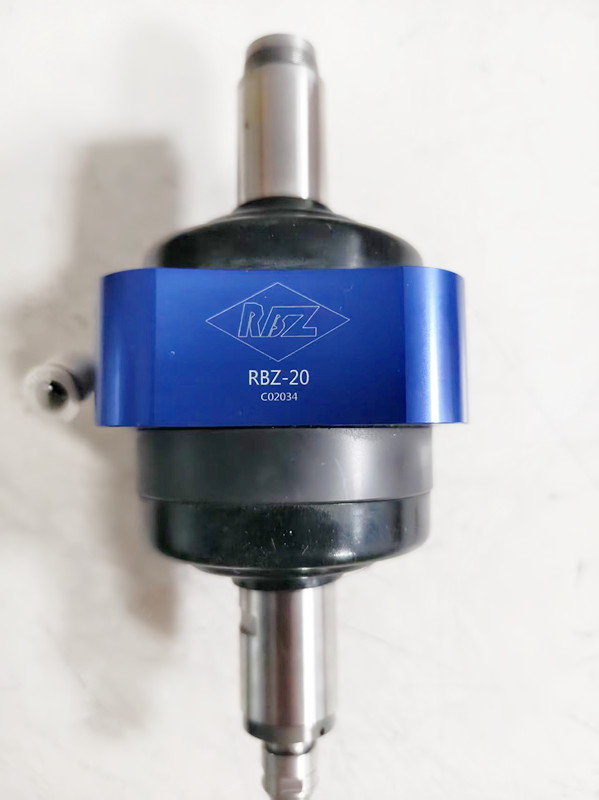
在铸造生产中,热砂芯成型后产生的合模飞边、分型线,长期是后处理工序的难点。热砂芯材质偏脆、轮廓异形,单件成型公差不稳定,合模线厚薄、位置波动大。传统人工打磨粉尘大、效率低,成品品质参差不齐;普通刚性主轴搭载机械臂作业,轨迹稍有偏差就容易压力过载,造成砂芯崩角、碎裂,力度不足又会出现合模线残留、清理不干净,报废成本居高不下。将浮动力小RBZ-20浮动主轴 加装于机械臂末端,能够很好解决热砂芯去合模线的痛点,实现稳定自动化修磨。
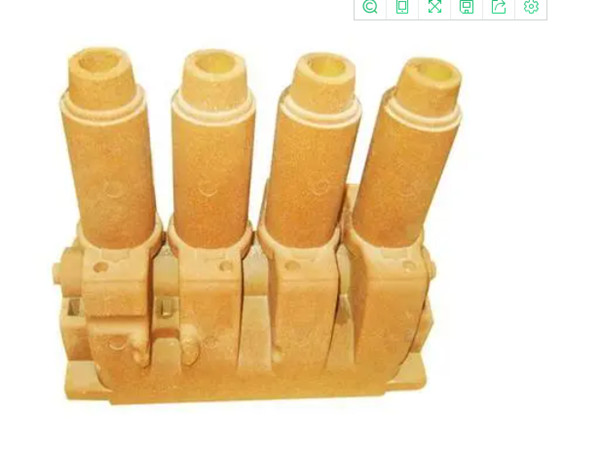
RBZ-20 浮动主轴专为砂芯这类易碎工件的轻量修磨场景设计,内置柔性浮动结构,浮动力轻柔可控,可实现 360° 径向与轴向双向补偿,自动抵消机械臂轨迹误差、砂芯装夹偏差以及成型形变带来的公差。加工时刀具可以顺着砂芯曲面自适应贴合,不会硬碰硬冲击工件,以柔和切削力剥离合模线飞边,从根源减少崩边、缺块问题,良品率显著提升。
整机轻量化设计,自重小,适配中小型、轻型协作机械臂,无需更换重载机型,降低产线改造投入,安装调试便捷。整套自动化方案上线后,可连续循环作业,替代高危粉尘环境下的人工打磨,改善车间作业环境,打磨节拍稳定,批量产品一致性强。