产品 案例 我们

松本新闻
钢件内孔低速研磨优选6287QS-E16电主轴,适配大直径羊毛轮抛光

      钢件内孔精加工常存在刀纹明显、光洁度不达标的难题,采用羊毛轮低速研磨是提升内壁质感的成熟工艺。但常规主轴低速扭矩不足,夹持大直径羊毛轮容易打滑、掉速,研磨力度不稳定,成品光泽参差不齐。针对该工况,6287QS-E16电主轴 可以很好解决痛点,适配车床、车铣复合加装改造,稳定完成钢件内孔抛光研磨作业。
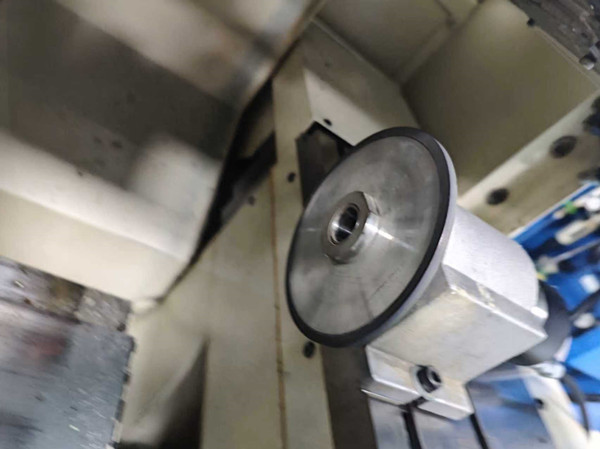
RBZ高速电主轴

      这款主轴最高转速8700转,转速可调,支持低速稳转研磨,刚好匹配羊毛轮抛光工艺需求。低速工况下依然保有1N・m扭矩,夹持大直径羊毛轮进行内孔打磨时,不会因为钢件磨削阻力出现转速跌落、无力打滑的情况,研磨压力持续均匀,内壁纹路细腻一致,有效去除车削刀纹,提升表面光洁度。
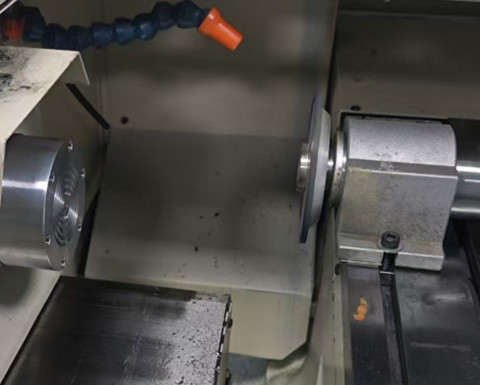

高速主轴修磨加工

       夹持范围覆盖1–10mm柄径,通用性强,客户可按需换装不同规格羊毛轮、磨棒、抛光头,兼顾多种内孔尺寸的研磨需求,不用频繁更换主轴。主轴结构紧凑,安装便捷,直接加装在机床刀座上即可投入使用,无需大范围改动设备,改造成本低、停机调试时间短,适合多品种钢件批量抛光生产。

      量产工况下,主轴运行平稳,振动小,长时间连续研磨故障率低,减少设备维护和停机损失。对比同类型进口研磨主轴,6287QS-E16 性能满足内孔抛光要求,采购和维保成本更低,综合性价比突出,很适合中小加工厂自动化抛光升级。
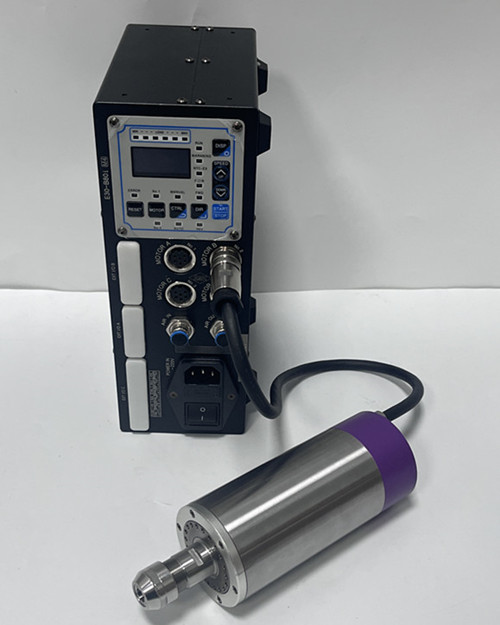

6287QS-E16高速电主轴

      在实际加工案例中,该主轴搭配羊毛轮研磨钢件内孔,低速输出稳定,抛光效果均匀,有效替代人工内孔打磨,减少人力投入,保证批量工件光洁度统一。对于需要钢件内孔低速抛光、柔性研磨的场景,6287QS-E16电主轴 凭借低速大扭矩、宽夹持范围、稳定耐用的特点,是一套经济实用的自动化研磨配套方案。
返回
列表
下一条

津上BO205背轴黄铜2mm铣削提速方案 ——2013TJ-E8高速电主轴