产品 案例 我们

松本新闻
钢件修磨加工方案|6257QS-E20电主轴驱动夹持磨盘研磨

     钢件粗加工后,表面常存在刀纹、焊疤与余量不均等问题,需要采用夹持式磨盘做大面积修磨处理。这类工况和小孔精加工不一样,需要主轴具备足够扭矩来带动大直径磨盘,若主轴扭矩不足,研磨时容易出现掉速、闷刀,磨盘打滑,导致工件表面纹路深浅不一,严重影响修磨效率与成品质量。很多加工企业在选型时,既要满足大磨盘驱动能力,又希望控制设备投入成本,6257QS-E20电主轴 就是适配该场景的优选方案。
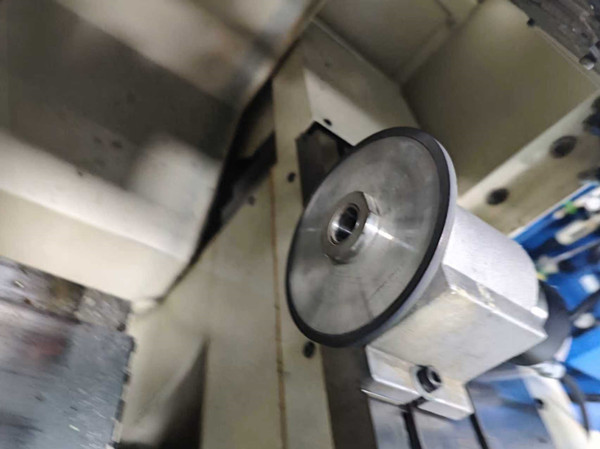
RBZ电主轴修磨加工

    6257QS-E20电主轴额定转速5700转,扭矩可达1.5N・m,支持转速可调。充足的大扭矩输出,能够稳定带动大直径夹持磨盘持续研磨。钢件修磨属于接触式重负荷加工,磨盘与工件持续摩擦阻力大,普通小扭矩主轴在接触工件瞬间转速大幅跌落,研磨无力。而这款主轴凭借1.5N・m大扭矩,在磨盘接触钢件负载升高时,转速保持稳定,不会闷转,保证磨盘切削力持续输出,一次性抹平工件表面刀痕、凸起,修磨面均匀。

     转速可调特性,让加工更灵活。针对不同钢材材质、不同余量,可以灵活调整转速:余量偏大时降低转速,提升切削力;精修阶段调高转速,优化表面光洁度。同一套主轴,粗修、精修工序都可覆盖,无需更换动力头,减少设备改造时间。
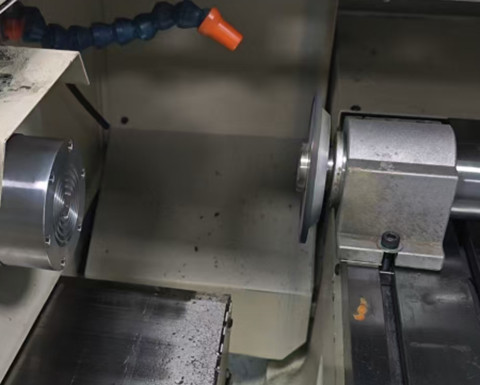
修磨加工

     在结构适配方面,主轴可直接配套夹持式磨盘安装,安装简单,适配机床、自动化打磨工位改造。无论是单机改造还是搭建机械臂打磨工作站,都能快速集成,落地门槛低。主轴运行振动小,研磨过程平稳,避免钢件表面产生震纹,降低后续返工概率。

     对比进口同类型大扭矩研磨主轴,6257QS-E20拥有突出的性价比。同等扭矩规格下,采购成本更低,后期维护简单,能大幅降低企业自动化打磨项目的投入预算。长时间连续研磨工况下,主轴散热稳定,适合批量钢件持续修磨作业,满足工厂4小时量产需求。
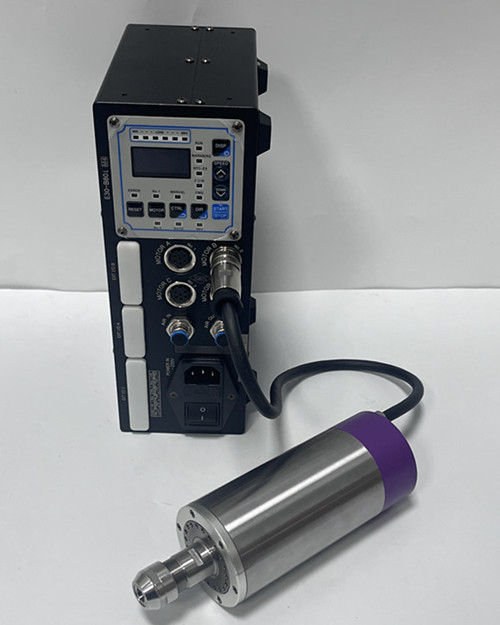

6287QS-E16高速电主轴

     综合来看,钢件大面积夹持磨盘研磨,核心痛点就是大磨盘负载下动力不足。6257QS-E20电主轴 ,5700转可调转速搭配1.5N・m大扭矩,稳定驱动大直径磨盘,兼顾加工性能与成本优势,完美解决钢件表面修磨难题,是钢件自动化打磨工位高性价比动力选择。
返回
列表
上一条

排刀机铜件深孔加工方案|4020-E11高速电主轴配中心出水螺帽

下一条

注塑安全座椅飞边去除方案|机械臂搭载RBZ-30双向浮动主轴