产品 案例 我们

松本新闻
津上走心机加装3316A-E11高速电主轴,2.1mm小孔大扭矩钻孔改造方案

     津上走心机在精密轴类零件加工中应用广泛,但原有刀座动力头在加工2.1mm小孔时,常常遇到扭矩不足的问题:钻孔排屑不畅、钻头打滑闷转,深孔加工容易断钻,制约加工节拍与良率。不少客户想要在不更换整机、不大改动机床结构的前提下提升钻孔能力,改刀座加装 3316A-E11高速电主轴 ,成为一套落地性很强的改造方案。
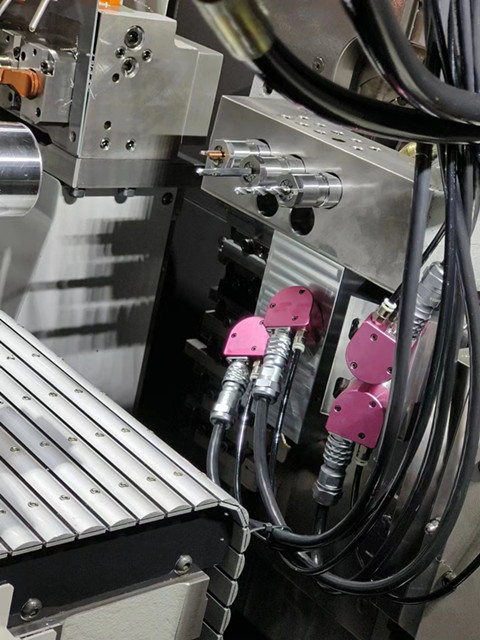
走心机高速主轴

     这款3316A-E11高速电主轴外径33mm,适配走心机刀座安装空间,无需对机床主体、主轴箱做破坏性改造,直接替换原有刀座动力单元即可完成装配,改造周期短,不会占用过多机台停机时间。主轴转速可调范围1000–16000r/min,最大扭矩可达28N・cm,和普通高速主轴偏重高转速、低扭矩的特性形成明显区别,刚好匹配小孔钻孔对持续切削扭矩的需求。

     针对2.1mm小孔加工场景,钻孔过程中持续切削阻力不小,常规高速主轴扭矩储备偏弱,进给稍快就容易出现抖动、排屑受阻。而3316A-E11 充足的扭矩输出,能够稳定带动钻头持续进给,切削有力,不容易出现闷刀、打滑现象。操作人员可以合理匹配转速与进给,提升钻孔速度,缩短单孔加工节拍;同时切削状态稳定,钻头受力均匀,断刀风险明显下降,减少换刀停机损耗。
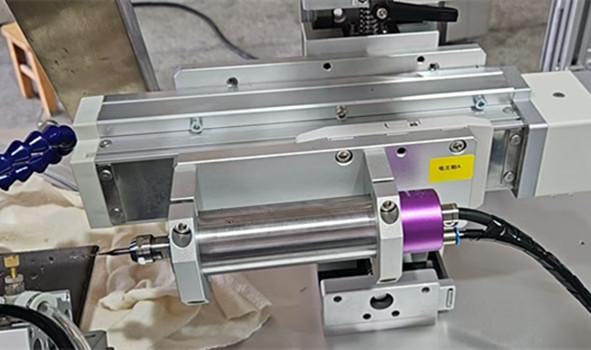
3316A-E11高速电主轴.

      走心机本身空间紧凑,33mm 外径的紧凑机身完美适配津上走心机刀位布局,多工位加工排布不受影响,一台机床可同时兼顾车削、钻孔工序,保持走心机一次装夹成型的优势。宽转速区间也赋予工艺调试灵活性:钻不锈钢、合金钢等难切削材料时选用偏低转速、依靠大扭矩保证切削力;铜、铝等软材可适当拉高转速,兼顾孔壁光洁度。

    这套改造方案性价比突出,相比直接更换高配机型或者定制昂贵动力刀塔,改刀座加装电主轴投入更低。改造后机床原有控制系统保留,只需要匹配主轴驱动,编程逻辑改动小,操作工上手快。
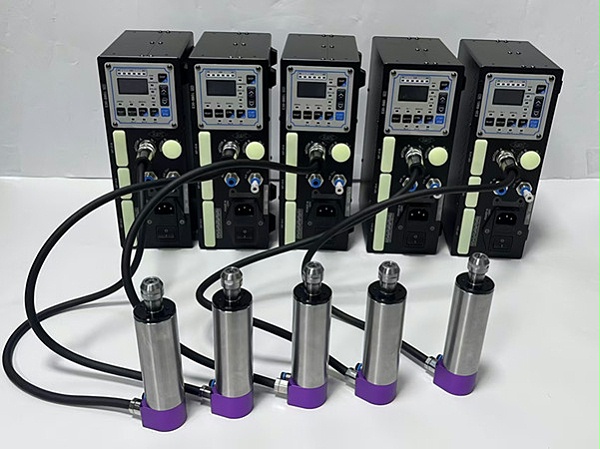

3316A-E11高速主轴

      目前已有多家精密零部件客户应用该方案加工2.1mm小孔,加工效率提升明显,孔位尺寸稳定,表面质量达标,断刀率显著降低。对于有小孔钻孔、缺扭矩痛点的津上走心机用户,3316A-E11高速电主轴 刀座改装方案,用低成本改造,释放老设备加工潜力,是精密小孔加工务实高效的升级选择。
返回
列表
下一条

协作机器人搭配RBZ-40浮动主轴,高效解决铸铁件1mm边缘去毛刺难题