产品 案例 我们


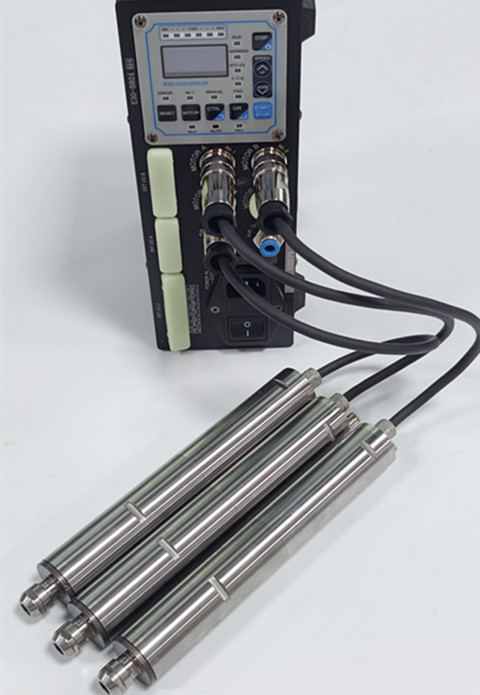
不少排刀机加工精密零部件时,工序复合:同一工件既要用两把钻头加工φ1.2mm、φ2.3mm 小孔,还要安排铣削工序,多把动力刀具同时布置,单独给每支主轴配控制器,投入成本高、线路繁杂,是很多加工厂的改造难题。RBZ高速电主轴 搭配一拖四控制器,支持多支不同规格主轴切换使用,灵活匹配钻孔、铣削差异化参数,有效降本增效。
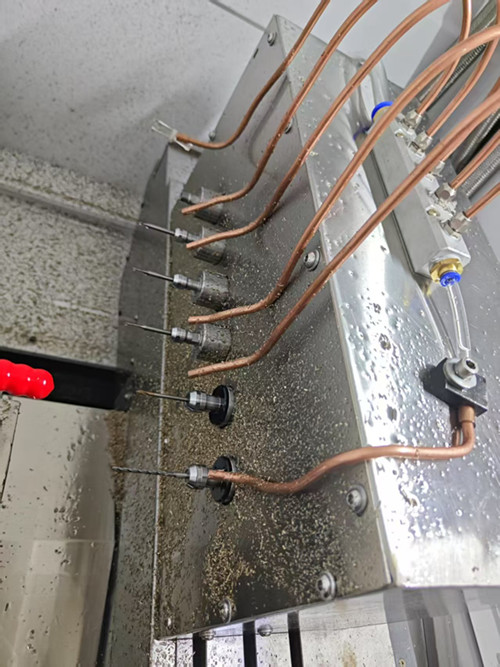
φ1.2mm、φ2.3mm 属于微细孔加工,对主轴转速、回转精度要求高;而铣削加工需要充足扭矩,二者切削参数差异大,很难共用同一支主轴参数。一拖四控制器的优势,就是一台主机可挂载 4 支不同直径、不同性能的 RBZ高速电主轴,单独设定每一路主轴转速,加工时按工序切换调用,不用同时启动,一套控制器满足钻孔、铣削多工序动力需求,省去额外采购多台驱动器的费用。
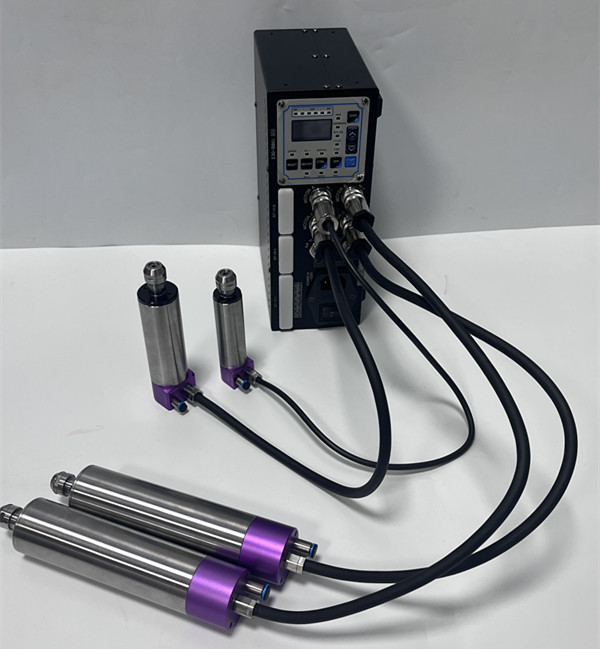
整套方案工序切换逻辑清晰,程序里对应主轴通道即可自动切换转速,加工 φ1.2 小孔、φ2.3 小孔、铣削各司其职,参数互不干扰。相比传统方案每支动力头单独配控制器,一拖四方案能省下三台控制器成本,布线更简洁,维护工作量更少。