产品 案例 我们


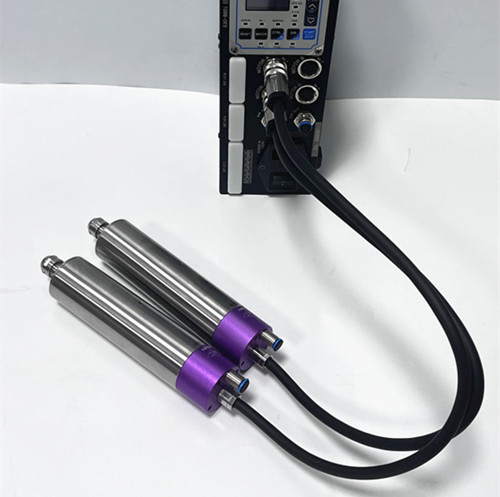
不锈钢303材质韧性强、排屑难,在排刀机上加工φ1.1mm、深度20mm深孔,一直是量产痛点:普通动力头转速不足、扭矩偏弱,钻深孔容易堵屑、断钻,进给不敢拉高,效率上不去,良率波动大。针对这类小孔深钻需求,4020-E11高速电主轴 ,成为排刀机升级提效的优选。
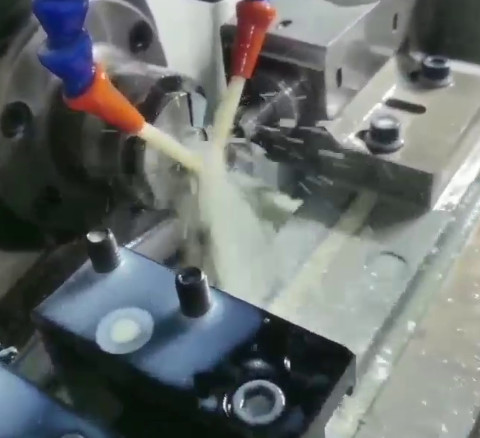
这款主轴外径φ40mm,适配排刀机刀座空间,安装便捷,无需大幅改造机床结构,直接加装即可投入生产。转速区间1000–20000r/min 无级可调,可根据 303 不锈钢钻孔工况灵活匹配切削参数;最大扭矩可达60N.cm,高转速下仍保有充足切削力,面对20mm深长孔持续进给时,抗堵转能力强,减少钻头闷死崩损。
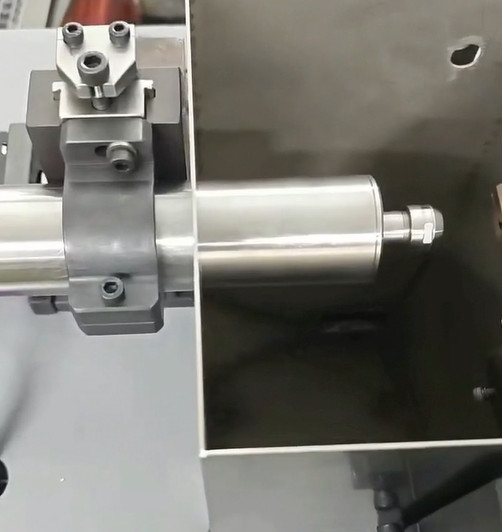
除 303 不锈钢深孔钻孔外,该主轴还可兼顾侧铣、倒角、去毛刺等工序,一机多用。控制器支持一拖多,多台主轴共用一套控制系统,进一步控制投入成本。对比进口同类高速动力头,它交付周期短、维保方便,综合性价比突出,很适合中小零部件厂排刀机批量改造。