产品 案例 我们


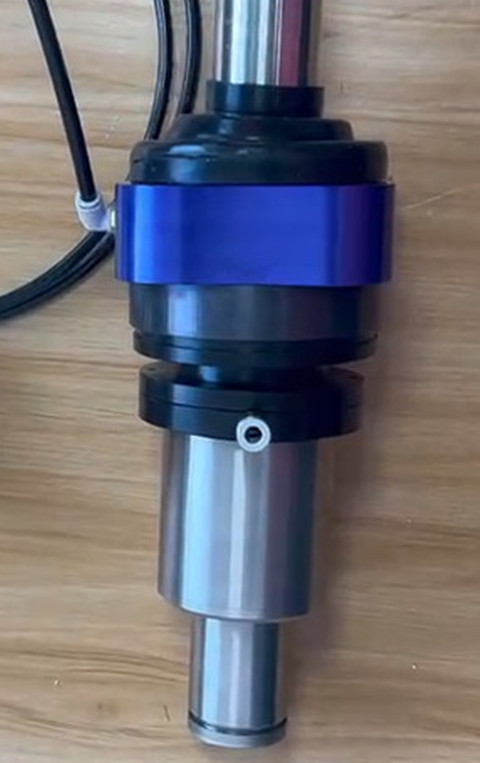
复杂结构钢件的后处理一直是机加工产线难题。工件型腔、交叉孔、异形轮廓多,需要依次完成去毛刺、倒角、抛光多道工序,不同工序要匹配不同柄径刀具。传统方案需要多台设备或人工频繁停机换刀,工序割裂,不仅节拍慢,人工打磨还存在品质不一致、安全风险高、人力成本居高不下等问题。将RBZ-40AQC自动换刀浮动主轴 加装在机械臂末端,一套工作站就能连续完成多道工艺,简化产线布局,显著节约综合生产成本。
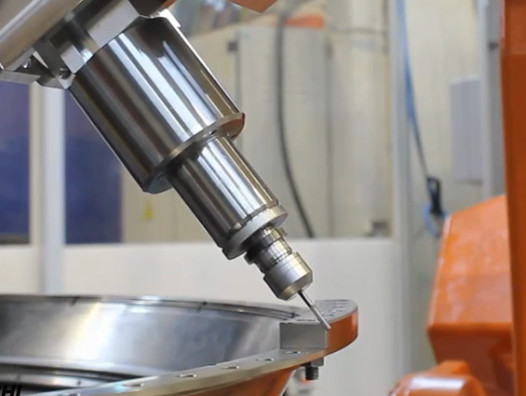
自带气动自动换刀是该方案核心亮点。程序控制下,主轴可在刀库自动切换刀具,无需人工介入,在同一工位连续完成钢件去毛刺、孔口倒角、曲面抛光整套工序。省去多工位转运、停机换刀等待时间,实现一次装夹、多工序一气呵成。同时集成浮动补偿结构,可自适应机械臂轨迹偏差,柔性贴合复杂轮廓,有效避免刚性加工带来的过切、啃伤工件,批量生产下工件倒角大小、抛光质感保持高度一致,降低返工率。
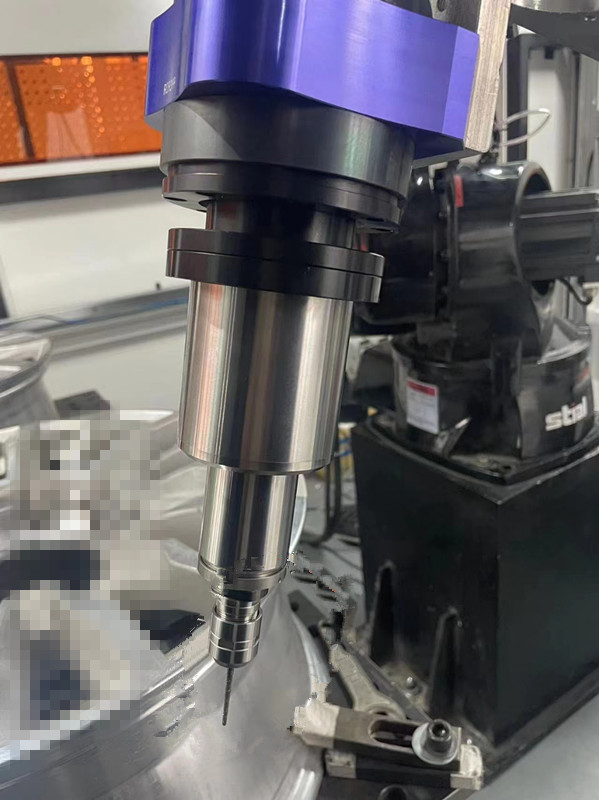
将主轴直接加装于六轴机械臂末端,改造便捷,无需大规模重建产线。相比采购多台专用打磨机床,设备投入更少,工作站柔性强,换产品只需更新程序,适合多品种、中小批量钢件生产,24小时持续稳定作业。人工打磨岗位缩减,粉尘与安全隐患减少,刀具损耗可控,长期综合成本大幅下降。