产品 案例 我们

松本新闻
US-40C超声波切割刀加工碳纤维,切口平整无崩边

      碳纤维复合材料硬度高、脆性大,内部纤维交织,常规刀具切割时极易出现纤维起毛、基材崩边、分层等问题。尤其是薄型碳板、碳纤维异形件,普通高速铣刀切削冲击力大,拉扯纤维,加工后需要大量后处理打磨,不仅拖慢生产节拍,还容易造成零件报废,是碳纤维加工长期存在的痛点。
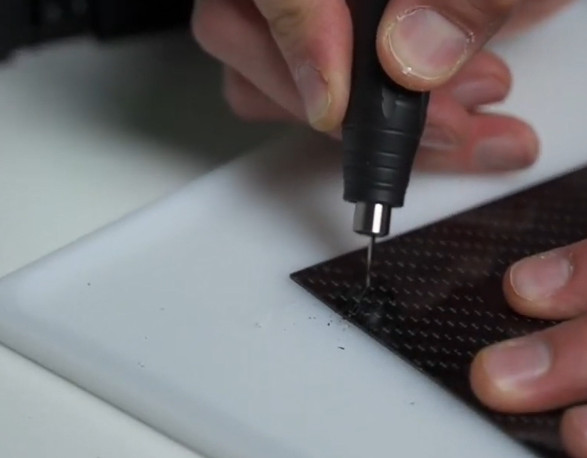
超声波切割刀切割碳纤维

      US-40C超声波切割刀 ,依靠高频超声振动辅助切削,改变传统刀具硬切削模式。刀具在持续进给的同时叠加高频微振动,摩擦阻力大幅降低,切断碳纤维丝束时不是强行撕扯,而是快速切断纤维,从根源减少崩边、起毛、分层现象。切割完成后切口平整干净,断面纤维齐整,大幅减少后续修边工序。
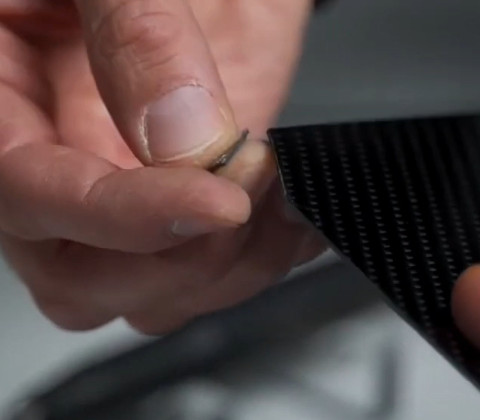
超声波切割刀

      加工碳纤维材料时,超声振动可以有效抑制切削热堆积,避免树脂基体受热熔化、粘刀,工件表面不会出现树脂糊边的情况。无论是平面直切、轮廓异形切割,还是薄碳板开槽,US-40C都能稳定输出,成品一致性高,适合批量碳纤维零件加工。

     设备适配性强,可安装在加工中心、走心机或机械手平台,安装调试简单。超声振动辅助切削降低切削负载,刀具磨损速度变慢,延长刀 具使用寿命,减少频繁换刀带来的停机时间。对比传统切削工艺,省去大量人工修边,提升生产效率,降低报废成本。
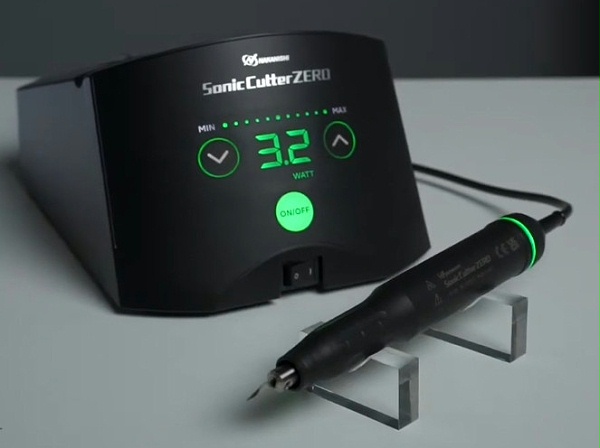
超声波切割刀US-40C.

     很多碳纤维零件对外观和边缘强度要求严苛,崩边、分层会直接影响工件力学性能。US-40C超声波切割刀 凭借超声振动切削优势,轻松攻克碳纤维加工难题,切口平整,不崩边,加工效果稳定可靠。在碳纤维零部件、碳板样品打样及批量生产场景中,是碳纤维精密切割优选方案。
返回
列表
上一条

CNC加工中心钢件精铣,15万转高速气动主轴实现微米级高光精加工

下一条

机械臂搭载6287QS-E16高速电主轴,铝件Φ4mm×18mm小孔加工方案