产品 案例 我们


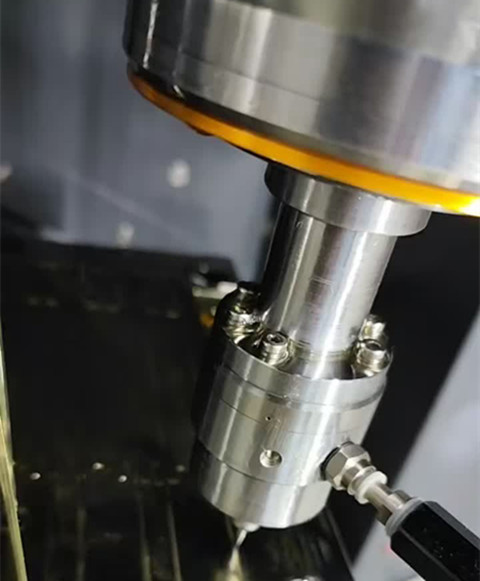
在CNC加工中心钢件精加工场景中,很多产品对工件表面粗糙度、轮廓精度要求严苛。普通机床主轴最高转速有限,精加工小直径刀具时线速度不足,切削容易产生振纹、刀纹,表面质量达不到图纸标准;小柄刀具切削阻力大,极易出现崩刃、让刀问题,成品一致性差,往往需要后续抛光处理,拉长生产周期,增加人工成本。尤其使用0.5–4.0mm小径刀具做钢件精铣,常规主轴转速瓶颈,成为精密加工的一大痛点。
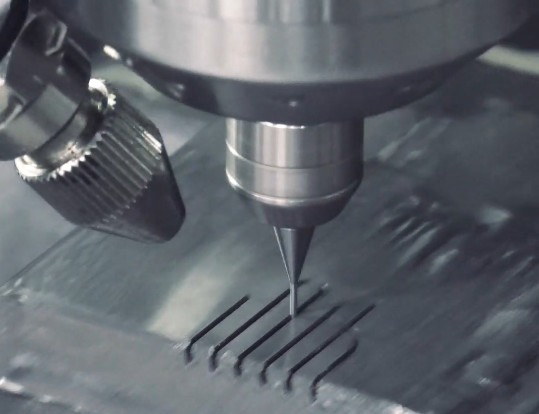
依靠 150000 转高速切削特性,刀具切削刃和工件接触时间短,减少切削热堆积,有效抑制积屑瘤产生,避免工件表面出现刀痕、毛刺。稳定的1μm以内回转精度,运转振动极小,加工轮廓尺寸稳定,加工后的钢件表面光洁度高,多数工况可省去二次抛光工序,直接满足图纸精加工要求。
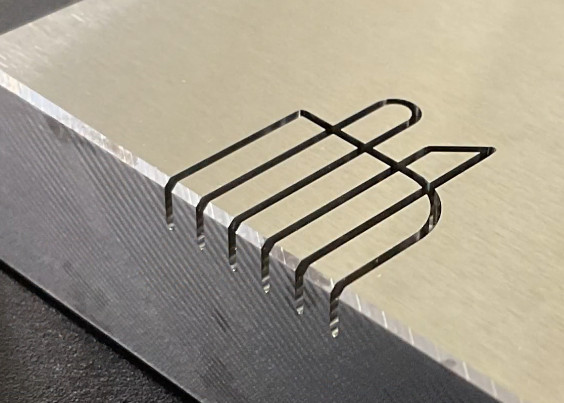
主轴采用气动驱动,安装便捷,无需对原有CNC机床做大幅改造,换装调试快,可灵活在多台加工中心切换使用。适配钢件45#钢、P20、S136等模具钢的精铣作业,在微小结构批量加工时优势突出。高速切削降低刀具负载,减缓刀具磨损,减少换刀频次,提升生产效率,降低零件报废率。