产品 案例 我们

松本新闻
五轴高转速增速器加工:HRC60硬料R0.2球刀高光铣削工艺

      HRC60淬硬钢属于高硬度难切削材料,常规加工容易出现刀纹粗糙、振纹明显、刀具崩损等问题,曲面高光精加工一直是模具、精密零件加工中的难点。依托五轴机床联动优势,搭配8万转加工中心增速器 、R0.2小球型铣刀,在主轴跳动控制在1μm以内的条件下,实现小直径刀具高精度高速铣削,稳定获得高光加工表面,为硬料精密精加工提供成熟方案。
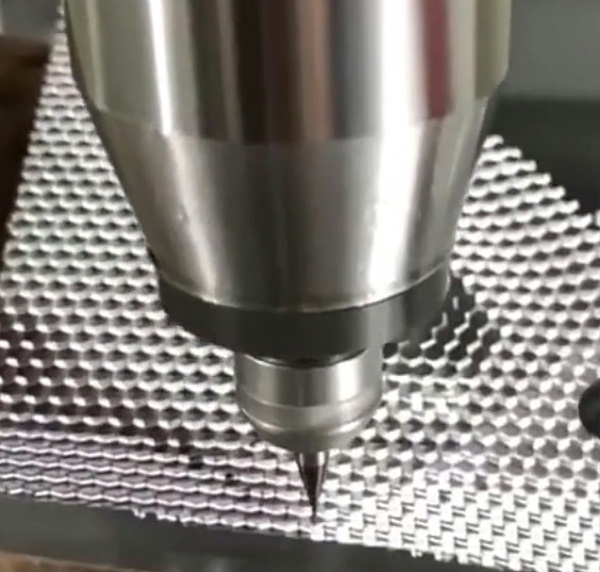
增速刀柄

       小直径R0.2球刀本身刚性偏弱,加工HRC60硬料时,切削阻力大,轻微跳动就会放大刀痕,直接破坏表面质量。普通机床主轴转速上限不足,切削线速度达不到高光加工要求,进给被迫压低,不仅效率低,刀刃持续承压,极易磨损、崩刃。而增速器把转速提升至8万转,配合≤1μm 的主轴跳动精度,从源头降低振动,保证球头刃口均匀参与切削,避免单刃过载,大幅抑制振纹、啃刀现象。

      五轴联动是这套高光工艺的基础保障。借助RTCP刀尖跟随功能,可实时调整刀具姿态,让R0.2球刀始终以合理角度贴合曲面,球头有效切削区域稳定可控,适配复杂型腔、立体曲面、微小 R 角等常规三轴难以加工的结构。精加工采用恒残留高度刀路,缩小行距,依靠高转速下轻薄切屑的切削模式,材料去除量小、切削热低,减少工件热变形,加工轮廓精度和表面一致性更好。
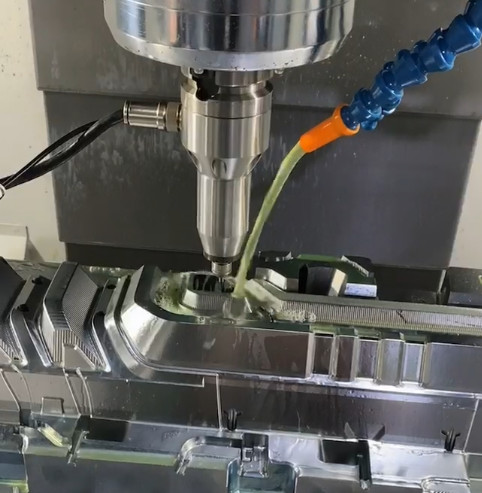
增速器

      在实际加工案例中,HRC60淬硬钢曲面精加工,采用这套配置,加工后工件表面无明显刀纹,达成高光效果。对比传统方案,不用后续抛光处理,减少工序流转,避免抛光带来的尺寸偏差、边角塌角风险,有效缩短交付周期。同时稳定的切削状态,降低R0.2微小球刀非正常损耗,刀具寿命可控,综合实现降本增效。

      这套工艺对整套系统精度协同要求严格:增速器回转精度、刀柄夹持精度、机床轴系精度必须匹配,任意环节跳动超标,1μm的精度优势都会失效。加工中优先选用热缩刀柄,严控刀具悬伸,搭配合适的微量润滑,及时排屑散热,防止切屑划伤高光面。
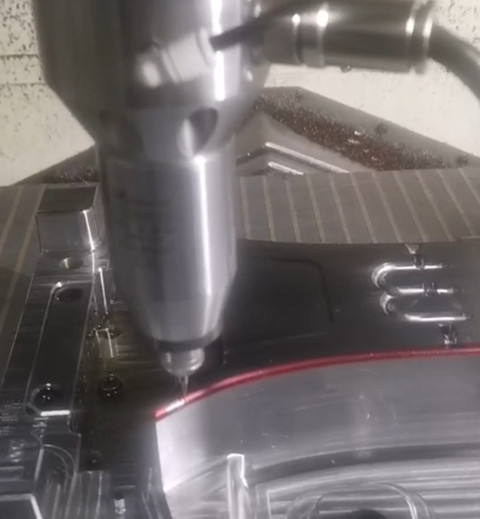

加工中心增速器

       如今精密模具、医疗零件、新能源精密结构件对表面质量要求持续升级,五轴+8万转增速器 + 微径球刀高光铣削工艺,解决了高硬度材料复杂曲面精加工痛点。以 1μm级跳动、高转速稳定切削,把高光加工能力落地,替代部分抛光工序,是精密硬铣加工极具价值的加工方案。
返回
列表
上一条

假牙打磨优选4万转电动打磨机,平稳切削手感佳

下一条

钢件内孔低速研磨优选6287QS-E16电主轴,适配大直径羊毛轮抛光