产品 案例 我们

松本新闻
五轴机床压铸铝去毛刺组合方案:刚性主轴+RBZ-40CF浮动锉刀,兼顾厚毛刺与边缘精修

       压铸铝零件结构复杂,型腔、转角、边缘毛刺层次不一,一直是精密加工的难点。厚重的浇口毛刺、分型面飞边硬度高,单纯依靠浮动工具切削力不足;而狭小边缘、曲面转角位置,刚性刀具又容易发生过切或者漏加工,人工后处理打磨效率低、一致性差,人力成本居高不下。很多工厂在五轴机上去毛刺,要么刀具刚性不足啃不动厚毛刺,要么硬刀容易啃伤工件轮廓,很难兼顾粗清毛刺与精修。这套刚性电主轴搭配RBZ-40CF浮动锉刀 的组合加工方案,完美解决压铸铝复合型毛刺难题,性价比优势明显。
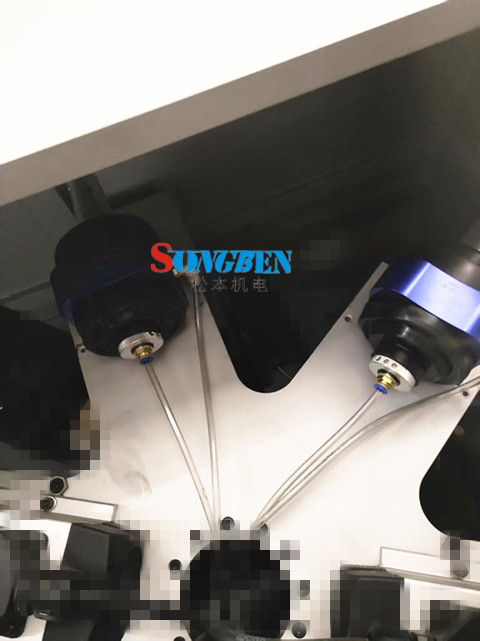

RBZ-40CF浮动锉刀

       加工采用分序思路:第一工序使用刚性电主轴,凭借强劲刚性与切削力,一次性去除压铸铝分型面、浇口位置较厚的飞边与大块毛刺。刚性主轴抗振性能强,吃刀稳定,可快速切除体量较大的毛刺,大幅削减材料余量,完成主体去毛刺工作,加工效率高。

     粗清完成后,第二工序切换 RBZ-40CF浮动锉刀,专门处理曲面、转角、孔口等刚性刀具难以处理的细小边缘毛刺。这款浮动锉刀集锉削与磨削于一体,自带双向浮动结构,加工过程中可以自适应跟随工件轮廓。当工件存在轻微装夹偏差,浮动机构自动补偿,有效规避两大常见问题:一是刀具下压过多造成的工件过切,破坏产品外形;二是轮廓起伏导致的切削不到位、残留毛刺。
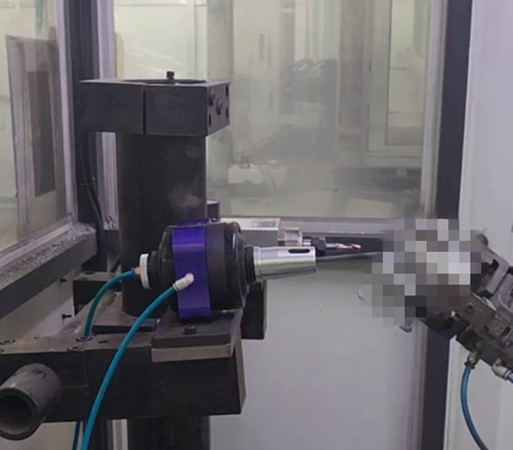

RBZ-40浮动锉刀去除压铸铝毛刺

      整套方案在五轴机床上一次性完成,无需工件二次装夹,减少定位误差。粗去毛刺+浮动精修的搭配,粗加工负责高效除厚边,浮动锉刀柔和修整细微毛刺,成品表面均匀顺滑,毛刺去除效果稳定,大幅减少后续人工打磨工序。

    对比整套采购进口浮动去毛刺单元,这套组合投入成本更低,原有五轴机床可直接加装改造,不用更换主机,设备改造成本可控。刚性主轴与 RBZ-40CF浮动锉刀各司其职,不会出现单一工具兼顾所有毛刺而顾此失彼的情况。
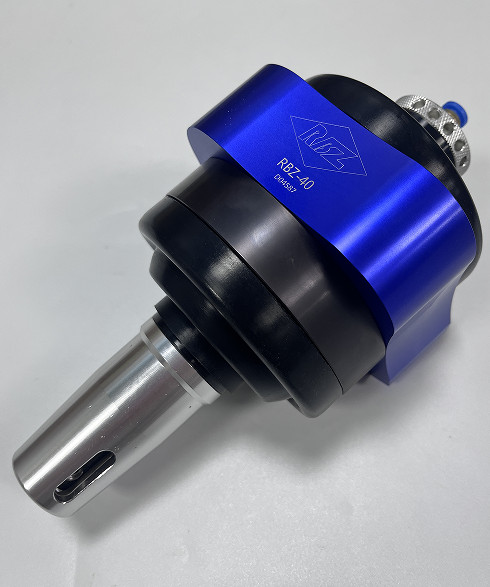

RBZ浮动锉刀.

      在压铸铝壳体、新能源压铸件等批量生产场景中,这套方案能够稳定控制工件外观良率,降低人工打磨成本,缩短单件加工工时。对于有复合型毛刺清理需求的加工厂,刚性主轴搭配 RBZ-40CF浮动锉刀 ,是一套兼顾切削能力、轮廓自适应能力与预算成本的自动化去毛刺优选方案。
返回
列表
上一条

汽车零部件手动精修优选:4万转可调电动打磨机,低噪微振,高精度精加工

下一条

凸轮机加工铜件 1.5mm 小孔,低成本升级方案:加装 2013TJ-E8 高速电主轴