产品 案例 我们


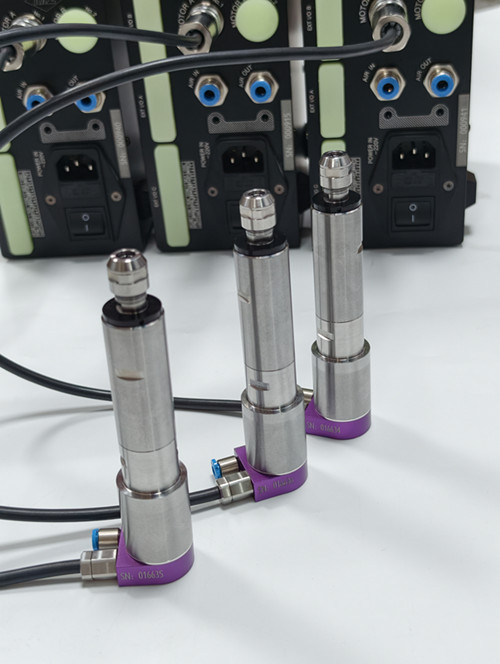
很多精密五金厂在用凸轮机批量加工铜件时,都会遇到 1.5mm 小孔加工难题。凸轮机原厂主轴转速受限,加工铜微孔很容易出现粘刀、钻头抖动、孔壁粗糙,频繁断钻头,不仅拉低良品率,频繁换刀、停机调试,生产成本居高不下。不少工厂想换整机来提升加工能力,但设备投入大、回本周期长,很难落地。想要低成本解决铜件1.5mm微孔加工,加装RBZ 2013TJ-E8高速电主轴 ,是性价比很高的改造方案。
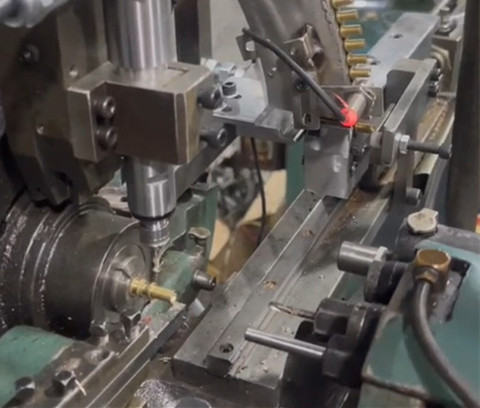
2013TJ-E8高速电主轴,功率180W,转速区间1000-13000转可调,可根据铜件材质、钻头规格灵活匹配切削参数。和超高转速高频铣相比,这款主轴最大优势就是扭矩充足。加工1.5mm铜孔时,铜料质地软,容易产生积屑瘤,合适的切削线速度加上稳定扭矩,保证钻头持续稳定切削,不会出现转速上去但切削无力的情况,有效改善粘刀现象,减少断刀风险。
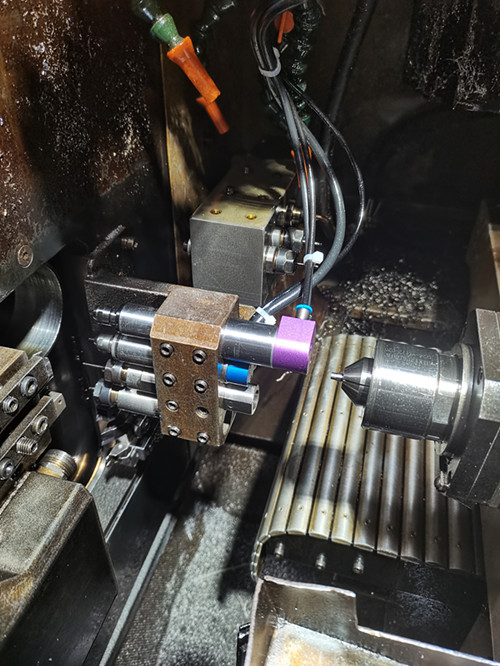
在实际加工中,稳定可调的转速搭配充足扭矩,1.5mm小孔加工尺寸一致性好,孔内壁光洁度更高,减少后续去毛刺工序。批量连续生产状态稳定,降低刀具损耗,减少返工,单件加工成本持续下降。不管是小批量打样,还是大批量量产订单,都能稳定输出合格工件。