产品 案例 我们


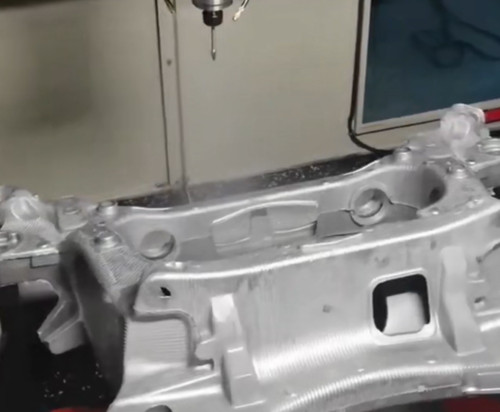
铸铝壳体、阀体类工件分型面常会形成厚度达3mm的厚毛刺,是压铸加工里比较棘手的工序。很多工厂依旧依靠人工打磨,粉尘大、劳动强度高,毛刺厚薄不均,打磨力度很难把控,容易出现残留毛刺、打磨深浅不一,产品一致性差。如果改用机械臂搭配普通刚性主轴加工,痛点更加突出:铸铝毛坯本身存在铸造偏差、装夹误差,机器人轨迹很难完全贴合轮廓,刚性刀具硬碰硬,要么啃伤母材造成过切报废,要么毛刺清不干净;而且厚毛刺切削阻力大,普通主轴扭矩不足,容易闷刀、振刀,刀具损耗快,很难稳定量产。
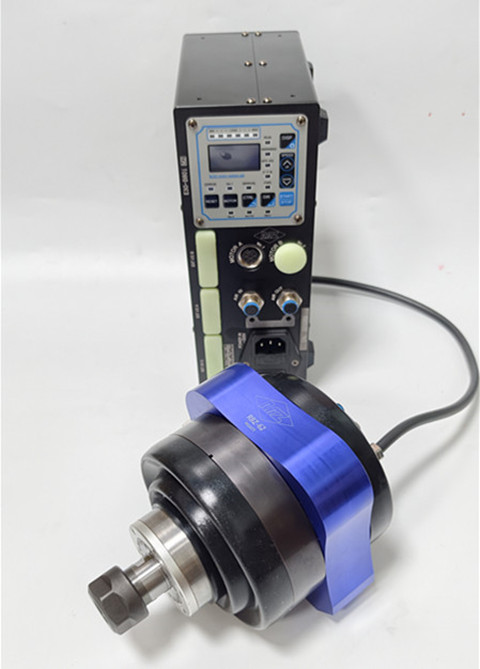
针对铸铝3mm厚毛刺工况,推荐机械臂末端搭载 RBZ-62浮动主轴 柔性去毛刺方案。主轴扭矩高达 1.5N・m,转速区间 500–5700r/min 可调,充足扭矩可以稳定啃除大块飞边厚毛刺,不会出现动力不足闷刀现象;主轴自带双向浮动结构,径向 360° 全向浮动 + 轴向浮动补偿,浮动力支持气压调节,能够自动适配铸件毛坯偏差、机器人轨迹误差,曲面、转角、交叉孔位置都可以自适应贴合工件表面,不用超高精度示教轨迹,大幅降低机器人编程难度。夹持范围广,可搭配旋转锉、打磨头,适配铸铝去毛刺常用刀具。
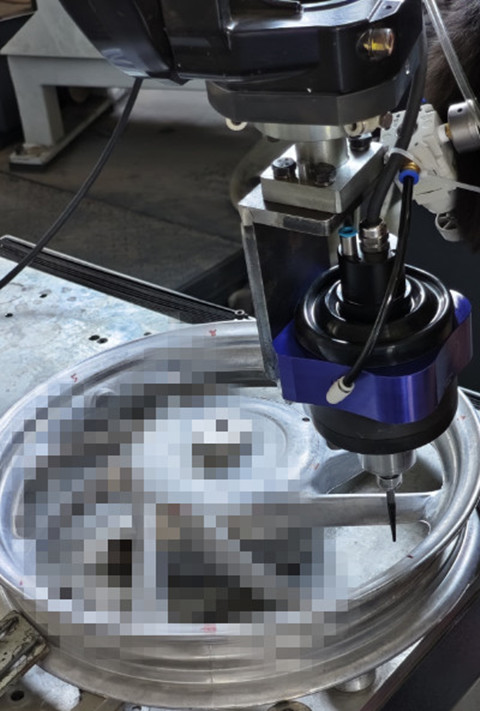
现场加工案例:新能源铸铝配件,分型面 3mm 厚铝毛刺,机械臂搭载RBZ-62浮动主轴 ,选用合适旋转锉,转速设置 4500r/min,配合气吹排铝屑。浮动结构持续缓冲切削冲击,主轴顺着工件轮廓跟随切削,避免硬顶工件。