产品 案例 我们


汽车车灯外壳多为 2mm 厚ABS材质,是外观件,对切口光洁度要求严苛。很多车灯加工厂采用普通动力头或者锯片切割,痛点十分突出:ABS 耐热差,低速切削摩擦发热大,切口容易熔化粘刀、翻边起毛,边缘发白变形,后续还要人工打磨修边,人工成本高,一致性差。人工修边力度不稳定,很容易划伤车灯外表面,造成外观不良,良率受限;传统切割设备改造难度大,节拍慢,很难适配自动化产线批量生产。
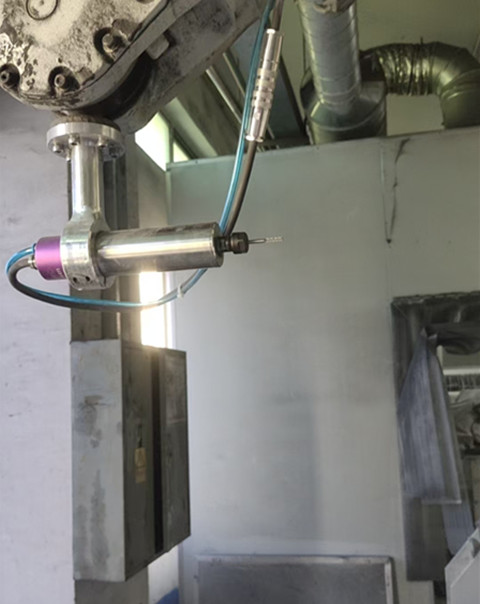
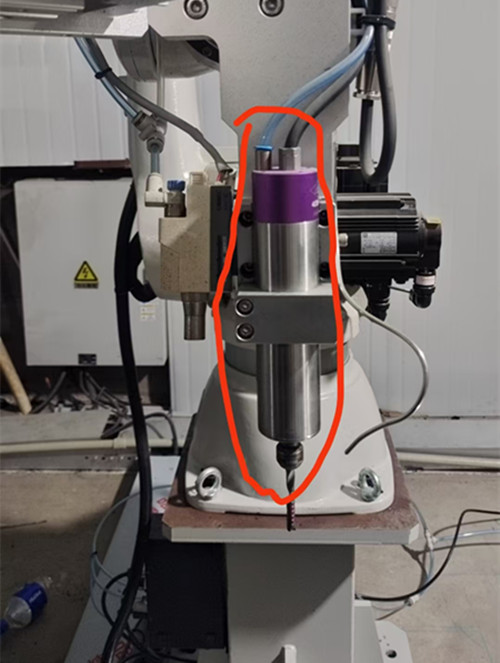
针对 2mm ABS车灯切割工况,推荐加装 RBZ 4030-E11高速电主轴 方案。这款主轴最高、30000转,扭矩可达0.3N・m,高转速搭配充足扭矩,实现轻快剪切,减少摩擦积热,刚好适配ABS这类低熔点塑料加工。主轴外径40mm,安装灵活,可集成在机械手、非标切割专机上;ER11 夹头支持夹持1.0–6.0mm柄径刀具,单刃亚克力铣刀、塑料专用切割刀都可适配,转速无级可调,可根据产品轮廓调整参数,控制器支持联动自动化信号。
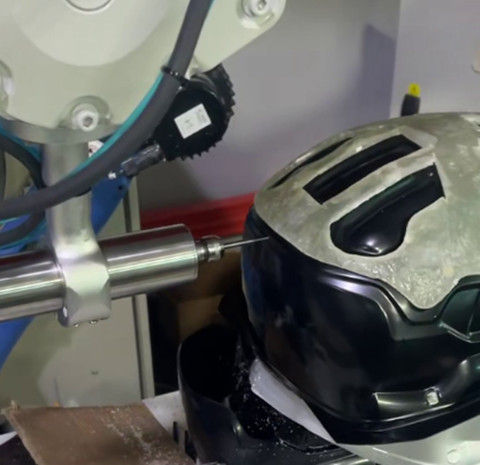
现场加工案例:2mm厚ABS 车灯壳体轮廓切割,设置 30000r/min,搭配气冷吹扫,及时带走切削粉尘与热量,避免热量堆积熔料。高速切削依靠刀刃剪切剥离材料,而不是摩擦蹭削,切屑短而利落,不容易粘附在刀刃上。