产品 案例 我们


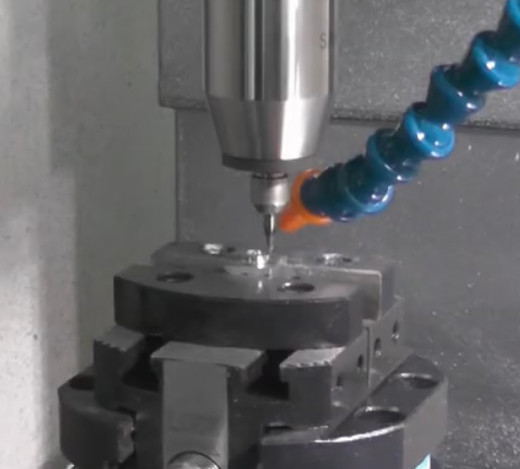
316不锈钢材料韧性高、导热差,属于难切削材料。在精铣槽加工时,使用小直径刀具很容易出现刀具磨损快、振纹明显、槽壁粗糙、槽底接刀痕严重等问题。普通加工中心主轴转速上限不足,小刀具切削线速度达不到工艺要求,切削阻力大,极易崩刃、断刀,槽型尺寸精度和表面质量难以达标。很多企业想要提升槽体加工品质,却受限于机床原有主轴转速,更换高端高速加工中心成本高昂,改造投入大。直接加装8万转加工中心增速器 ,即可增速,节约成本。
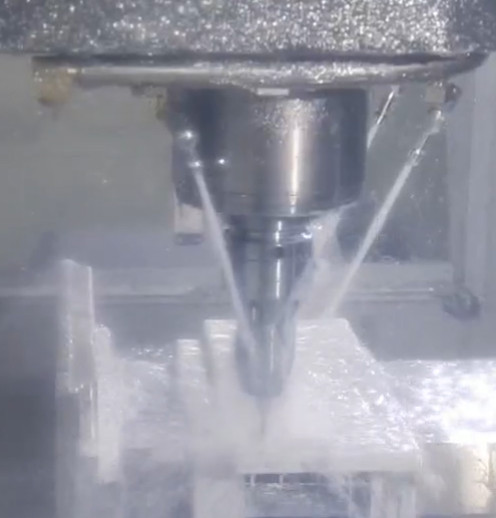
8万转超高转速,能够满足小径刀具所需切削线速度,改变低速下挤压撕扯式切削状态,实现轻快切削。高速切削减少刀具与 316不锈钢工件的接触摩擦时间,降低切削热堆积,缓解材料加工硬化现象,有效抑制毛刺产生,减轻刀具磨损。加工出来的槽壁光滑,槽底平整,槽型轮廓清晰,尺寸稳定性好,直接铣削就能拿到优质表面效果,省去后续抛光工序,大幅减少返工。
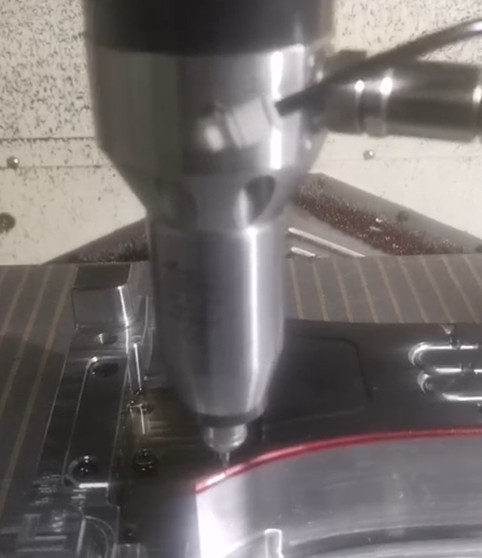
增速器结构紧凑,安装后占用空间小,不影响机床原有行程,适合狭小槽腔加工场景。适配多款刀柄,换刀操作方便,在批量生产中不会增加额外操作负担。长时间持续高速运转,回转精度稳定,振动控制优异,有效规避小刀具高速加工时的抖动问题,避免槽壁出现振纹。