产品 案例 我们


不锈钢材质韧性高、加工易粘刀,复杂工件上3个小孔的钻孔与铣削复合加工,一直是精密加工行业的难点。传统方案单主轴单控制器配置,若一台设备需要多支主轴同时或轮换作业,就要配套多台驱动控制器,设备投入成本高,也占用更多安装空间。
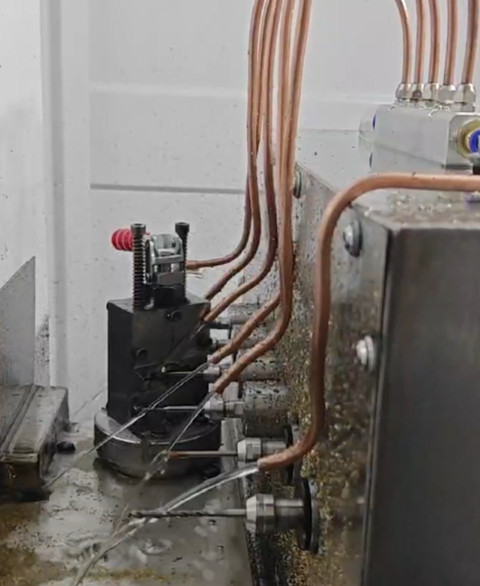
3316A-E11高速电主轴适合微小孔高速钻削,转速高、跳动小,加工不锈钢小孔不易崩刃,保证孔径精度;4020-E11主轴侧重铣削作业,切削能力更强,负责工件轮廓铣削。不同主轴各司其职,分别完成3个小孔钻孔以及周边铣削工序。
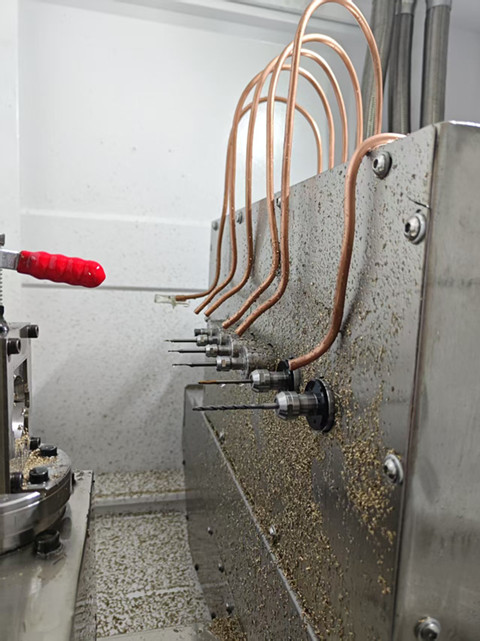
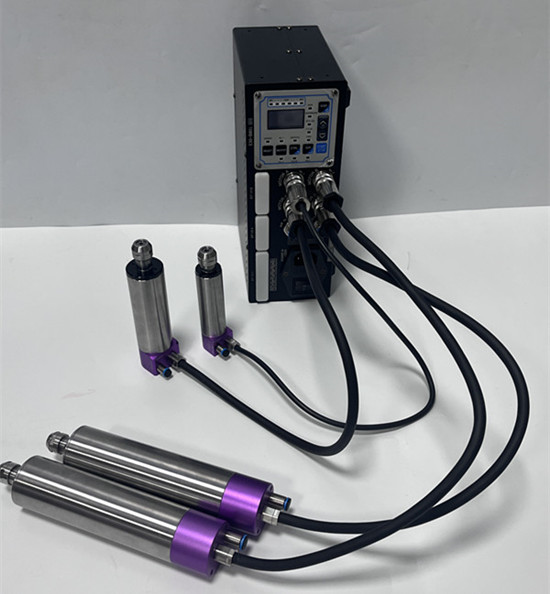
这套方案最大优势就是成本优化。如果按传统思路,四支主轴就要配备四台控制器,采购成本会显著增加。一拖四控制器可以驱动多达四支主轴轮换工作,满足一台非标机上多主轴切换使用的需求,在达到工件加工精度、产能要求的前提下,直接省下额外控制器的采购费用,降低非标设备改造成本。