产品 案例 我们


很多五金精密加工厂在用排刀机加工φ1.25mm微孔时,都会遇到同一个难题:原有刀座孔径为 25mm,不想重新镗孔、改刀座,改机工期长、成本高,还会影响现有产品生产。排刀机原配主轴转速偏低,加工小孔线速度不足,切削阻力大,钻头极易折断、孔位偏斜,孔口毛刺多,尺寸一致性差,批量加工良率不稳定。如果直接换新机床或者定制刀座,投入高、周期久,小批量订单很难承担改造成本。
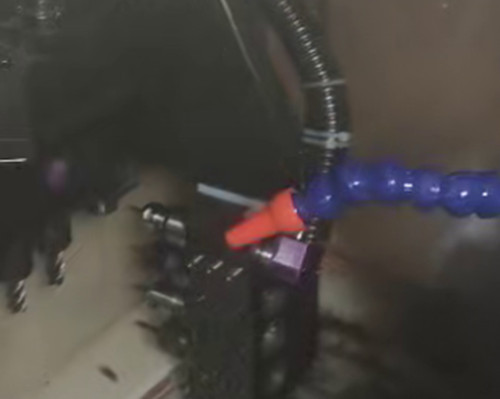
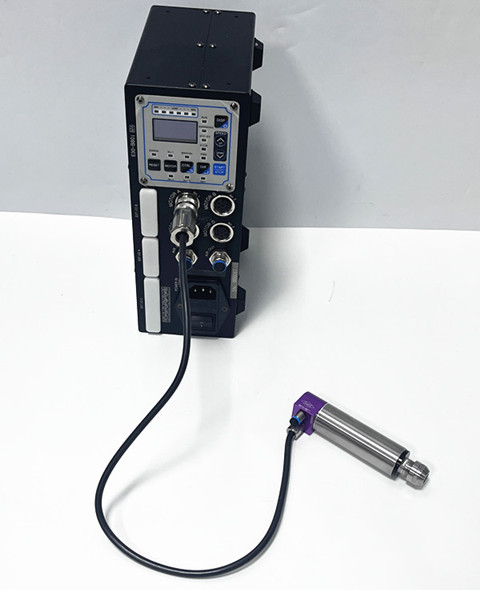
针对该工况,推荐 RBZ 2513A-E11高速电主轴 升级方案。主轴外径刚好25mm,可直接装入原有 25mm 刀座孔锁紧固定,无需修改刀座、不用额外加工治具,快速完成加装改造。主轴转速区间 1000–13000r/min 无级可调,搭配 ER11 夹头,夹持范围覆盖1.0–6.0mm柄径刀具,除了 φ1.25mm小孔钻削,还可兼容微小铣刀、倒角刀,实现一机多用。配套控制器支持和机床信号联动,用 M 代码启停调速,操作工上手简单,不改变原有编程习惯。
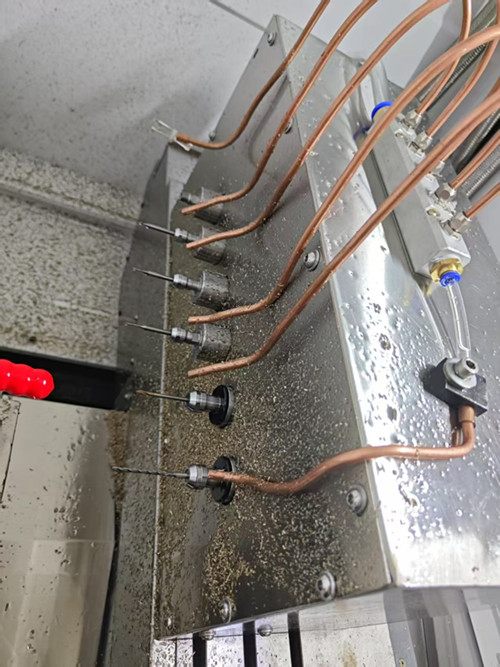
客户加工案例:不锈钢精密配件,钻φ1.25mm通孔,采用2513A-E11高速电主轴 ,转速设置 11000r/min,气冷持续散热。高转速降低微钻单位切削负荷,排屑顺畅,避免切屑挤压堵孔、烧钻。主轴径向跳动小,孔同轴度稳定,不容易出现椭圆孔、偏孔问题。落地效果对比明显:断刀频次大幅下降,钻头使用寿命提升;孔壁光洁,孔口毛刺轻微,减少后续人工去毛刺工序;单件加工节拍缩短,批量良率稳定。整套改造投入远低于换新设备或者重做刀座,原有排刀机直接新增微孔加工能力,闲置设备产能盘活。