产品 案例 我们


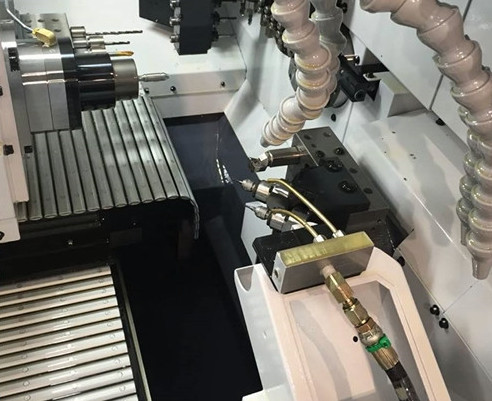
加工难点:303不锈钢虽易切削,但φ0.4钻头长径比达15,机床原配背轴动力头转速不足、跳动偏大,极易出现粘刀、断钻、孔壁起毛刺、孔径不稳等问题,常规方案良率偏低。本方案采用8万转高频铣 +变径套,适配西铁城A20背轴φ25mm刀座孔,稳定实现微孔加工。
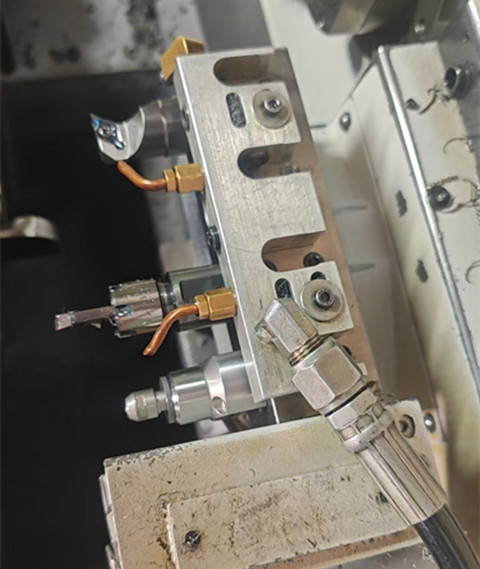
采用8万转高频铣主轴,跳动控制在 1μm以内,高转速匹配微小钻头合适切削线速度,降低切削阻力,减少积屑瘤,改善303不锈钢粘刀现象。高频铣本体外径小于25mm,搭配精密变径套过渡安装,直接装入背轴φ25mm刀座,无需改动机床刀座结构,安装便捷,刚性充足,适配A20背轴工位布局,不干涉其他刀具。
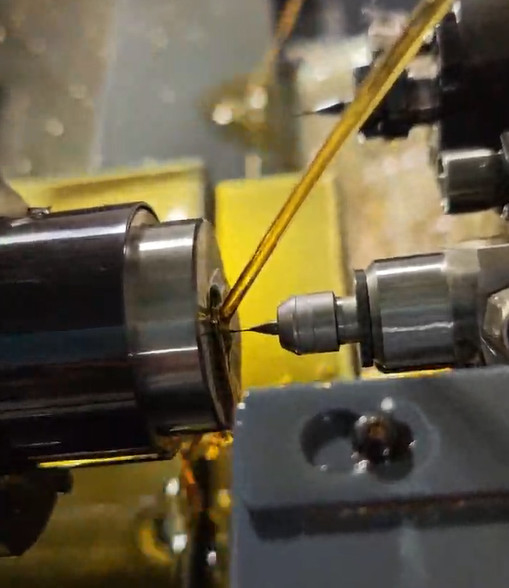
刀具选用优质微钻,加工采用分段啄钻、间歇退屑模式,配合高压内冷,及时排出孔内细切屑,避免切屑挤压钻头崩刃;进给轻柔稳定,控制切削负荷,保护细小钻头。加工实测孔壁光滑、出入口无明显毛刺,孔径一致性好,断刀概率大幅下降,适合批量连续生产。